

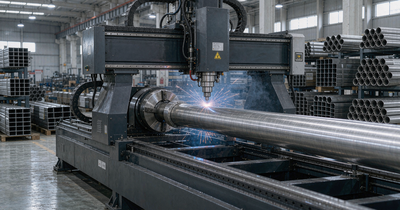
管子切完端面挺光,问题全在看不见的里面
内壁挂渣、端口垂直度、切口氧化层——切管这道工序最容易漏检的三个地方,装的那天才暴露
('验收切管件,大部分人看的是外面那层:切口平不平、有没有毛刺、孔位对不对、长度差多少。', '可管子是空心的——切的时候有一半的动作,发生在你根本看不见的地方。圆管内壁挂了一层渣、端面其实歪了半度、切口那圈氧化层没清,这三样在车间里验收全都看不出来,等到现场穿线、穿轴、对接焊的那天才冒头。', '今天把这三处一次讲明白。你下单时多说一句话,我们能少返一次工,你也能少等两三天。')
先说清楚:管材和板材,切完的「背面」不是一回事
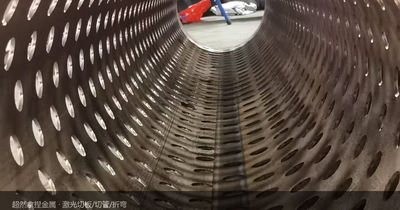
同样的激光切割,切板和切管的验收难度差一大截。板材的挂渣在背面,翻过来一眼就看见;管子内壁是个封闭的弧面,两头能看到、中间全靠经验猜。
原因是切割时熔融金属被高压辅助气体往下吹,板子上那部分渣直接掉下去,管子里那部分被吹到内壁上冷凝成壳,圆管还是弧面,粘上去就不容易自己掉。
- 板材——翻面可见,去毛刺机滚一遍基本解决
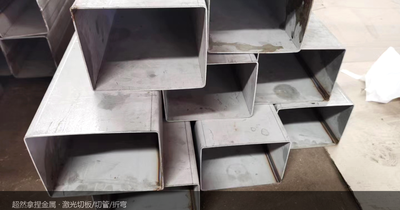
- 方管——两头能看到,中间只能靠吹气和通规验证
- 圆管——内壁全弧面,越长的管越难处理,6 米管中间那段根本没有趁手的工具伸进去看
板材的问题翻个面就看见了;管子的问题,往往要等到装的那天。
第一个坑:内壁挂渣,把通径吃掉零点几毫米
内壁挂渣(我们也叫熔瘤)来自两个动作:一个是开孔时的穿孔,一个是切断时把整根管断开。穿孔的熔池被气体往下压,切断时那一下熔量最大,一部分飞溅出去,一部分就糊在管壁上。
换算一下就直观了:φ25×1.5 的不锈钢管,理论内径 22mm,单边挂 0.3mm 就只剩 21.4mm——你按 22mm 配的穿线管、拉杆、密封圈,装的时候就是差这么一点。
下面这些场景,挂渣是真会变成事故的:
- 穿线穿电缆——穿线器卡在中间,硬拉还会把线皮刮破
- 穿螺栓 / 穿长轴——通径变小,长件过不去,现场只能一根根铰,工时全耗在这
- 走水走气——流阻上升、杂质堆积,阀前滤网三天两头堵
- 套 O 圈 / 密封件——密封面被那层硬渣划出道,装上就渗
- 管管对接焊——根部间隙不均,未焊透和气孔都从这里来
- 洁净管 / 抽真空管路——有挂渣直接判废,没得商量
还有一个细节容易被忽略:切断最后一段时,那截料会掉进管腔里。长管中间切段时尤其常见,切完管内卡着一截,摇起来有响声,客户以为是我们漏做了工序。我们每切完一根都会用高压气吹一遍,就是为这个。
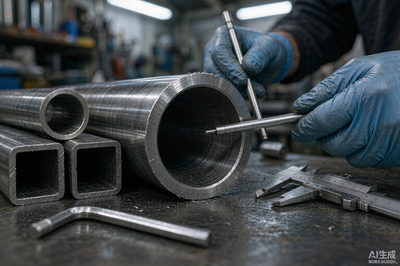
第二个坑:端面其实歪了半度,对角就差快一毫米
切管机是卡盘夹着管子转、或者切割头绕着管子转,管子有自重、夹持又有微量挠度,端面必然带一点点角度,这一点点就是「垂直度」。
- 常规切管——端面垂直度一般在 0.3°~0.5°,设备状态好、管子短的时候能控在 0.2° 以内
- Φ50 的管歪 0.5°——两端高低差约 0.44mm
- Φ100 的管歪 0.5°——高低差约 0.87mm,肉眼看是平的,塞尺一塞就露馅
- 45° 斜切拼框——角度公差 ±0.3°~±0.5°,四根拼一圈,误差会集中堆到某一个角上
这几个场合最容易被这个数打脸:多根立柱要装成同高、管口要贴法兰或封板、框体四角要对齐、端面要承压。
端面歪 0.5°,Φ100 的管对角就差 0.87mm——验收时看着平,装的时候才知道。
要求高的活,我们的建议是别硬切:长度留 0.5~1mm 余量,后道上端面铣或平头机走一刀,一次到位,比在切割机上死磕参数稳得多,也便宜得多。
第三个坑:切口那圈氧化层和内口毛刺
不锈钢走氮气切,切面基本没有氧化层,呈银白或浅黄,手摸过去是干净的;碳钢走氧气切,切面是一层氧化皮,颜色发蓝发黑,厚度大概 0.02~0.1mm。
这层皮看着薄,焊接前不打磨就是气孔和未熔合的来源。我们的规矩是:焊前把切口 20~30mm 范围内打磨到见金属光泽,管子内侧那一边也要带一把——外侧磨得再亮,内侧那圈没磨,打底焊照样出气孔。
- 外口毛刺——好处理,砂带机一过就掉
- 内口毛刺——难,得用旋转锉或砂布头伸进去打,装配件、穿线件一律倒角 C0.5~C1
- 对接坡口——壁厚 ≥4mm 的承压对接建议开坡口,角度 30°~35°、钝边 1~2mm,这一刀最好在切的时候就做出来(切管机带坡切,一般 ≤45°),别等到了焊接工位再拿角磨机比划
我们切完一根管,实际走哪几道工序
这一段是车间里的真实流程,写出来也方便你对照着验收:
- ① 切断后高压气吹管内——把浮渣和掉进去的那截料吹出来,每根都做,不额外收费
- ② 外口倒角——C0.5~C1,装配件必做,装饰件看要求也可以只去毛刺不倒角
- ③ 内壁处理按用途分档——普通结构件只吹气;穿线 / 穿轴件上旋转锉或砂布头抽拉一遍;流体 / 洁净件做内壁抛光或酸洗钝化(不锈钢)
- ④ 检验——通规 / 通球(通球直径取内径 −0.5mm)过一遍,端面垂直度用直角尺 + 塞尺抽检,批量件首件全检
- ⑤ 端口保护——塑料护帽或缠膜,别让运输路上把端面磕毛——碰出个小坑,装上就渗
这里要坦白一句:③ 的内壁处理是分档的,不是默认全做。默认出厂状态是「吹气 + 外口倒角」,要清挂渣、要内壁抛光,得在单子上写明,这是加钱项,但加得不多——比起你现场一根根铰孔,这点钱花得很值。
下单时把这三件事说清楚,基本能省一次返工
- 管子拿来干什么——结构承重、穿线、走液走气、还是装饰面?用途决定内壁要处理到什么程度,也直接决定报价
- 内壁要不要处理——默认只吹气 + 外口倒角;要清挂渣、要通规验收,请在单子上写明白
- 端口要不要留余量——垂直度、长度要求高的,留 0.5~1mm 后道加工,比硬切稳
另外,管径 + 壁厚 + 材质 + 长度 这四个数给全,我们当天就能报价、当天出图;少一个就得来回问,半天时间就没了。
设备与承接能力:
- 规格——圆管 Φ10~Φ220mm,方管 / 矩形管边长 20~150mm,壁厚 0.5~6.0mm,标准 6 米管可整根或定尺切
- 材质——不锈钢 201/304/316、碳钢、铝管、铜管
- 精度——切割精度 ±0.05mm,重复定位 ±0.02mm(这是孔位和相位精度,不等于内壁光洁度)
- 能力——多角度斜切、异形开孔、镂空、端面坡口(≤45°)、套料优化
- 响应——图纸当天报价、当天出图,打样 1~3 天,批量按量 3~10 天
- 配套——切割后可接弯管、焊接、拉丝 / 抛光 / 烤漆,管材提供材质证书,焊接组合件支持测压并出记录
管子的活,验收不能只看外面那层皮——里面那层,才是装的时候决定成败的地方。
把图纸交给我们,把省心留给自己