

φ3 的孔、1mm 的槽,激光到底切不切得出来
孔径跟板厚要成比例、孔壁是有锥度的、密孔要留桥——图纸发出去之前,先把这几个数对一遍
('几乎每周都能碰到这样的图纸:板上画了一排 φ2 的小孔,或者一条 1mm 宽的窄槽,客户问了几家,有的说「切不了,你改图吧」,有的说「能做,但要加钱」。同一张图,说法差这么多,客户就以为是设备在唬人。', '其实激光切割对孔和槽是有尺寸规矩的,规矩不在设备贵不贵,在板厚。孔径、槽宽、孔跟孔之间留多少、拐角要不要倒圆角,这几个数跟板厚对上了,同一台机器就能切;对不上,再大的功率也是硬撑,切出来要么不圆、要么挂渣、要么尺寸飘。', '今天把这些规矩一次说清楚。你下次发图之前自己先过一遍,能省掉大半来回改图的时间。')
第一个数:孔径至少跟板厚一样大,这是硬门槛
激光切孔最基础的一条:孔径 ≥ 板厚(1:1)。2mm 的板切 φ2 的孔,稳;切 φ1.5 也勉强能做,但圆度会掉到 ±0.1mm 上下,孔口还容易挂一点渣;φ1 以下我们一般直接劝你别切了。
为什么小孔这么难?不是光束做不到细,是穿孔那一瞬间熔化的金属排不出去。孔径越小,熔池里的铁水越挤在小孔里,要么被高压气体吹得孔口变形,要么冷却后凝成一小圈挂渣堵在孔壁上。
薄板这一档可以放宽一点。1mm 以下的板,我们做到过 φ0.8 的孔——去年一批 316L 检测设备外壳配件就是这个量级,客户要求的公差 ±0.05mm,首件实测偏差 0.03mm,整批合格率做到 99.8%。
反过来说,碳钢走氧气切割时要更保守,孔径一般要求 ≥1.2×t,因为氧气切割热影响区大、孔壁带氧化层,孔小了那层氧化皮根本清不干净。
同样是 φ2 的孔,在 1mm 板上是常规活,在 3mm 板上就是极限活——问「能不能切」之前,先说板厚是多少。
第二个数:孔壁不是直的,是有锥度的
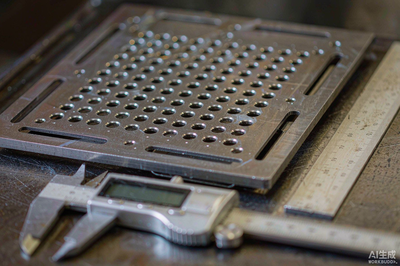
这一条最容易被忽略,也最容易在装配那天爆雷。激光切的孔不是圆柱体,是上大下小的微锥孔——光束从上面打进去,能量沿深度衰减,下面那一层切得比上面少一点。
- 3mm 以下的薄板——锥度基本可以忽略,上下差一般 0.05mm 以内,按直孔用没问题
- 6~8mm 中板——上下差约 0.1~0.2mm,一般配合不受影响,但压铆、过盈类的要留意
- 10mm 以上厚板——上下差能到 0.15~0.3mm,这时候必须在图上写明「哪一面是配合面」
举个实在的例子:10mm 板上的 φ10 定位孔,如果销子是从背面穿进来的,正面那 0.2~0.3mm 的余量就可能让销子晃。所以装配孔、销孔、轴承位这一类,图纸上请一定标清楚基准面,我们按那一面配切割补偿。
还有一件事要提醒:氮气切割偶尔会在板子背面留一点挂渣,正面看着光溜溜的,翻过来才看见。我们出货前会翻面检查一下,但你自己收货时也建议翻过来看一眼,尤其是要贴着别的零件装的那种板。
第三个数:孔跟孔、孔跟边之间,要留多少?
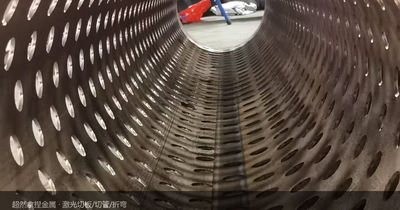
密排孔(散热孔、网孔、阵列孔)是变形重灾区。孔挨得太近,切到后面几个孔时,前面切过的区域已经热了,热量叠加起来板面就起波浪,严重的两个孔之间的桥直接塌掉或裂开。
- 孔边到孔边 ≥ 板厚 t,建议做到 2t——2mm 板 φ4 的孔阵列,中心距至少 8mm,两孔之间留 4mm 的桥
- 孔边到板边 ≥ 板厚 t,建议 1.5~2t——薄板最小留 1mm 也能切,但边缘那一圈容易往上翘
- 密排孔区建议留桥 ≥2t,桥太窄的话热散不掉,切完一整片就是波浪板
- 实在要密排——改用跳切(隔一个切一个,分两遍走完),或者把这一片换成冲压 / 蚀刻,成本和精度都更好
这一条和「利用率」是相互拉扯的——孔排得越密越省料,但废品率和校平工时也跟着上来。我们的做法是:先按工艺能接受的间距排版,再谈利用率,而不是反过来。切出来一堆波浪板,省下来的那点料钱还不够校平的工钱。
第四个数:窄槽能切多窄、能切多长
槽比孔更容易出问题,因为它是一条长缝,熔渣要沿着整条缝往外排,越窄越难排。
- 槽宽 ≥ 板厚 t,建议 ≥1.2t——1mm 宽的槽在 1mm 板上能切,放到 2mm 板上就悬了:槽壁会粘、会挂渣,中间还可能切不透
- 长宽比控制在 10~15 以内——超长窄槽(长宽比 20 以上)中段热量散不掉会热翘,实测中间宽度比两头收窄 0.1~0.2mm,两头宽、中间窄,装长条件时卡的就是这个地方
- 两端做圆头,不要方头——圆头半径取槽宽的一半,激光在拐角处本来就有一点点过烧,方头那两个角会被烧圆
- 切缝本身有宽度——1~3mm 不锈钢走氮气切缝约 0.1~0.2mm,6mm 约 0.2~0.3mm,碳钢氧气 0.2~0.4mm。所以下单时请说清楚图纸标的槽宽是「成品宽度」还是「走刀中心线」,这两者差一个切缝宽
很多装配上的「装不进去」,最后查下来不是尺寸错了,而是槽的中间收窄了零点几毫米,图纸上根本没体现。这种我们一般建议:长槽分段切、或者干脆留 0.2mm 余量后道铣一刀。
尖角要不要倒圆角?要,尤其是内角
这一条客户问得最多:图纸上画的直角,切出来怎么是圆的?原因是激光束本身是有宽度的(就是上面说的切缝),光束是个圆点,它扫过内角时,那个角必然被扫成一个小圆弧。
- 内角必成圆角,半径约等于切缝宽的一半——薄板 R0.05~0.15mm,厚板更大。所以内直角在图上就该直接标 R0.5~R1,别让师傅猜
- 外尖角能切,但会过烧——尖角处热量集中、散热最差,切出来角尖会微微熔秃,镜面板、拉丝板上特别明显
- 真要尖角(刀片槽、拼插结构、刀口位)——激光切到 R0.5,后面用铣或线切割补一刀,别指望切割一次到位
反过来,图纸上主动给 R 反而是在帮你省钱:给了圆角,程序不用在拐角处降速,切割时间能短一截,拐角也不用过烧,断面更干净。
切出来的孔,能不能直接攻丝装螺丝?
结论:能装,但不建议直接在切出来的孔上攻丝,尤其是 M5 以下的小螺纹。
两个原因。一是前面说的锥度,孔不是直的,丝锥攻进去上下吃力不均;二是孔壁有一层切割氧化层,硬度和母体不一样,攻出来的牙容易烂、也容易咬死。
- 底孔先切小 0.2~0.3mm,后道钻或铰到尺寸再攻丝,这是最稳的做法
- 精密配合孔(H7 一类)——一律留 0.3~0.5mm 余量后道加工,别指望切割直接保证公差,切割保证的是位置和轮廓
- 螺纹孔的位置精度才是激光的强项——孔位 ±0.05mm、重复定位 ±0.02mm,批量件上几百个孔位置一致性是切割最值钱的地方
至于「螺丝孔到底用自攻、翻边攻丝、压铆还是点焊螺母」,那是另一篇讲的事,改天单独写。这里只说一句:切割这道工序负责的是孔位准、轮廓准,孔的最终尺寸留给后道工序更划算。
超然拿捏接单前,会帮你把这几件事过一遍
我们做图纸评估是免费的,评估完会给一份可加工性意见——哪些孔要改尺寸、哪些槽要加宽、哪些尖角建议倒 R,直接标回给你。你在发图之前,也可以先自己自查这三件事:
- 关键孔标公差——整张图只给一个通用公差的话,定位孔、销孔、轴承位请单独标出来,我们按它配补偿
- 注明配合面 / 基准边——厚板有锥度,不写清楚哪一面贴合,就只能按我们的默认来
- 密孔区给阵列参数——孔径、中心距、桥宽、阵列范围,四个数给全,比给一堆坐标好用得多
设备与承接能力:
- 材质与厚度——不锈钢 201/304/316/430 0.5~25mm,碳钢 Q235/SPCC 1.0~25mm,铝板、紫铜、黄铜可切
- 精度——切割精度 ±0.05mm,重复定位精度 ±0.02mm,断面光滑垂直、热影响区小,多数件无需二次打磨
- 薄板——0.5~1.5mm 薄板精密切割是强项,传统剪板极易变形的活,我们良率稳定在 98% 以上
- 响应——图纸到当天报价、当天出图,打样 1~3 天,批量 3~5 天,紧急单 4 小时出首件
- 起订——1 件起订,打样与量产同线同工艺,品质一致
- 配套——切割后可接去毛刺、精磨、抛光、酸洗钝化,并配套折弯、焊接,板材提供材质证书
把图纸发过来的时候,多写一句板厚和用途,我们能少问你三个问题,你也能少等半天。
图纸上的孔画得出来,不等于切得出来——中间差的,就是这几个跟板厚挂钩的数。
把图纸交给我们,把省心留给自己