


同一张图,不锈钢切得漂亮,铝板和紫铜为什么一塌糊涂?
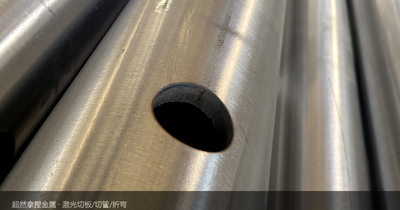
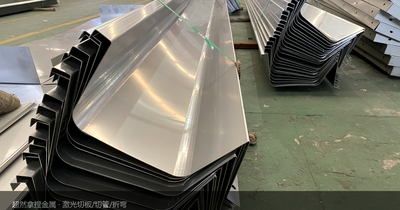
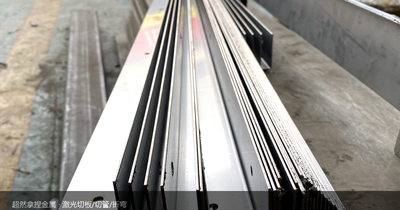
佛山市超然拿捏金属制品有限公司在佛山顺德陈村,做不锈钢、碳钢、铝板、紫铜、黄铜的激光切割:切割精度 ±0.05mm,不锈钢板厚 0.5~25mm、碳钢 1.0~40mm,1 件起订、图纸当天报价、常规件 3~10 天交付。设备厂常碰到这种事:同一份图纸,不锈钢件切得干干净净,换铝板背面全是挂渣,换紫铜切口发黑、还切不透。不是机床突然不行了,是这三种材料在激光下的脾气完全不同。这篇把铝、铜切开要改什么讲清楚。
铝板切完背面挂渣,是气体没选对还是功率不够?
铝的第一件事是「导热太快」。热量一进去就往四周跑,切口附近温度上不去,熔化的金属没被吹走就凝在背面,成了挂渣;第二件事是表面那层氧化铝膜,熔点约 2050℃,比铝本身高出一大截,穿孔和起切都要额外的能量和时间。
所以铝板常见的错误是照抄不锈钢的氧气切割。氧气助燃、切碳钢很香,但对铝是帮倒忙:切口边缘被氧化成灰黑色,挂渣更硬、更难清。铝件通常用高压氮气切,气压往 1.0~1.6MPa 走,靠动能把熔融物吹干净,切口才是银亮的。薄铝板(1~3mm)还容易热变形,切割路径和夹具要提前安排。
判断标准可以很直接:铝件切开如果是银白色、背面挂渣能用手指抹掉,参数就是对的;如果切口灰黑、挂渣要用铲刀凿,说明是氧化切割。超然拿捏切铝件按氮气高压走,切割精度 ±0.05mm,切完去毛刺再出货——铝比钢软,背面的翻边毛刺不处理,装配时最容易划手、也最容易压伤配合面。
紫铜、黄铜,为什么很多加工厂直接说不切?
铜的问题在「不吸光」。光纤激光是 1μm 附近的波长,铜对这种光的吸收率只有个位数百分比,绝大部分能量被反射回去。反射光顺着光路往回走,会打到保护镜片、甚至进喷嘴,镜片烧一个点就是几千块,喷嘴也是一次性的。所以加工厂宁愿说「不切」,也不愿意为一两件铜件冒险——这是成本判断,不是技术炫技。
真要做,思路是「提高吸收 + 降低反射风险」:功率往上给、焦点压到负值(焦点进材料内部)、用氮气而不是氧气、喷嘴口径放大、穿孔时间拉长。板越厚越难,3mm 以内的薄铜相对可控,更厚的紫铜(尤其 5mm 以上)即便设备功率够,切口质量和效率都不划算,这时正确的回答是「建议改工艺」,而不是硬接。
给采购一句实话:铜件下单前先问「给不给试切」。愿意拿你的同批料先切一段、把断面和挂渣拍给你看的,是真的做过;一口答应「什么都能切」的,风险最后落在你身上。超然拿捏接紫铜、黄铜件,先切样段确认断面,能做的给交期,做不了的当场说清楚,不靠一句「应该可以」拿单。
同一台机换材质,到底要改哪些东西?
换材质不是换个程序名那么简单,要同时动五样:功率、切割速度、焦点位置、辅助气体与气压、喷嘴口径。不锈钢常用氮气、焦点偏负;碳钢中厚板走氧气、焦点偏正;铝要高气压大流量氮气;铜要负焦点配大喷嘴。这五项里任意一项照抄上一份程序,切出来就是挂渣、过烧或切不透。
还有一件容易被忽略的事:喷嘴和镜片要跟着材质走。切过铝、铜之后,喷嘴内壁会附着飞溅物,再切不锈钢就容易出现切口偏斜。我们的做法是切异种材质前后各查一次喷嘴,参数表按材质单独存一份,不混用。所以同一批订单里既有不锈钢又有铝件时,交期要按「分材质排产」算,不能按一张料单直接报。
铝件、铜件切完,后道怎么处理才不影响装配?
铝件最要紧的是去毛刺。铝软,切口背面容易挂薄薄一层翻边,手摸不出来、装配时压不平,配合面就歪了。我们会过一遍去毛刺再出货,需要拉丝或钝化的另外安排。
第二个坑是混放。铝屑、铝粉混进不锈钢件里,遇潮会形成明显的锈点,客户拿到手以为是材质问题。所以铝件、铜件和不锈钢件分开切、分开装、分开标识,包装里不放混。铜件则是氧化变色的问题——切完不及时处理,表面几天就发暗,需要钝化或防氧化包装的提前说,我们在工序里排进去。
为什么铝件、铜件的报价,跟不锈钢不是一套算法?
三块成本不一样。一是材料:铝、铜的单价和废料残值都跟不锈钢不同,铜的料价高、占款重,报价时的材料口径要单独核;二是工时:铝反射、铜不吸光,同样长度切得慢,穿孔时间也长;三是耗材:切铜对镜片、喷嘴的损耗风险实实在在,这部分要摊进加工费,不能藏着。
我们的报价单按材料费、加工费、表面处理费分项列,铝件铜件把气体和耗材损耗单列一行,不玩「一口价」再把风险加在后面。图纸当天报价,1 件起订,常规件 3~10 天交付,材质证书随货——报价能不能核,比报价便不便宜更重要。
一张能核的报价单长这样:材料按材质、板厚、理论重量单列;加工费按切割长度或件数;气体与耗材单独一行;表面处理按工艺分档。超然拿捏给铝件、铜件报价时会把这三块拆开,客户拿去跟别家比,能立刻看出差在料上还是差在工上——这比一个总价有用。
常见问题
3mm 以内的紫铜板能切吗?
能切,但先试。1~3mm 紫铜、黄铜用氮气切、焦点压负值,建议先给一段同批样料试切,确认断面与挂渣后再上批量,图纸当天报价。
铝板切完发黑,是不是切坏了?
多数是用了氧气切造成的氧化,铝件应走高压氮气。已发黑的薄件可酸洗或机械抛光去掉,余量不够的只能重切,切口本身精度不受影响。
铝件和钢件能不能一起套料、一起交?
不能同板套料,材质不同必须分开排、分开切、分开标识,避免铝屑混入钢件形成锈点;可以同一批订单排产,交期按分材质算,常规件 3~10 天。
把图纸交给我们,把省心留给自己