


料斗、槽体的拐角留成直角,为什么最后都变成清洗死角?
佛山市超然拿捏金属制品有限公司在佛山顺德陈村,给食品机械、饮料机械整机厂加工料斗、清洗槽、接料盘、机架等不锈钢配套件:激光切割精度 ±0.05mm、折弯角度 ±0.5°,板厚 0.5~25mm 均可做,1 件起订、图纸当天报价、常规件 3~10 天交付。做设备的人常有个共识——不锈钢看着干净,但料斗和槽体那些方方正正的拐角,用一阵子就开始发酸、发黏,冲水也冲不掉。问题不在材质,在几何:直角本来就是给积料准备的。这篇讲清楚拐角的圆弧要做到多少、焊缝怎么排、排液口开在哪里,才真能做到冲得干净。
直角拐角里,到底积下了什么?
先看直角拐角发生了什么:两块板成 90° 相交,内角是一个半径接近零的凹槽。物料从这里经过时,靠壁的一层流速本来就慢,进了凹槽基本停住,粉料、浆料、含糖液体残留在角里,水冲过去只带走表面一层。夏天两三天就能闻到味,冬天则结成一层硬壳,越结越厚,最后变成刷子也伸不进去的死角。
焊接的直角还有一个隐藏问题:内角三面交汇,焊缝根部最容易出现咬边、未熔透这类凹坑,这些凹坑本身就是藏污的缝。表面看着打磨过了,缝还在里面,清洗时水进得去、料出不来。所以食品机械件的拐角,通常不是「打磨得够不够亮」的问题,而是「一开始有没有做成圆弧」。
给整机厂设计端一个可直接用的判断:凡是物料会流经、会被冲洗的内角,内圆角半径不要低于 R3,能放到 R5 更稳;焊缝不要落在内角弧面上,离拐角至少退开 20mm。这三条做到了,清洗时水流才能贴着壁面走完整圈,不留滞流区——超然拿捏接食品机械件时,图纸上的内角 R 值是我们看图第一眼就找的尺寸。
圆弧半径做多大,才算真的不留死角?
半径不是越大越好,是「冲得进、做得出来」的平衡。R3 是能明显改善冲洗效果的下限,R5 是大多数料斗、接料盘常用的取值;再往上(R10 以上)冲洗更顺,但会牺牲有效容积、也增加拼焊工作量,一般只在槽体转角或大流量导流处才用。
能不能做出这个 R,还跟板厚有关。板越厚,折弯内角的最小半径越大,硬折会开裂。1.5mm 板折 R3 没问题;3mm 板折 R3 就要看纹路方向和折弯方向,必要时改成分两次成形,或者直接预制一段圆弧板拼焊进去。这一点在设计阶段就要定,不要等做完再问能不能改——直角改圆弧,等于把拐角切掉重做。
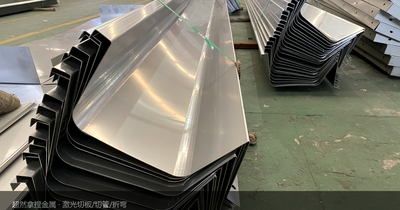
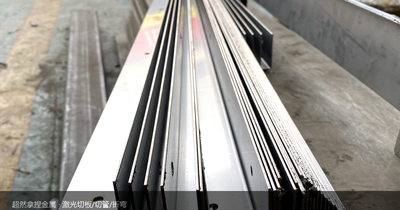
实操口径:1~2mm 板的内角 R3~R5 可以直接折弯成形,超然拿捏折弯角度控制 ±0.5°,圆弧段与直段的过渡一致性好;3mm 以上或 R 值要求更小的位置,改用预制圆弧段拼焊,焊缝布置在直段上、避开弧面。图纸上把内角 R 值和板厚一起标出来,报价当天就能确认工艺路线,不用来回猜。
槽体拼焊,怎么排焊缝才不在拐角叠成一坨?
料斗、槽体最常见的做法是四块板拼焊。如果按最省料的方式下料,四条竖缝正好落在四个角上,一个角上同时有三条焊缝交汇,热量集中,薄板直接塌角、厚板拉出波浪,打磨时越磨越薄。这类件返工很贵:变形出来以后校平只能救回一部分,弧面一旦塌了,基本只能重做。
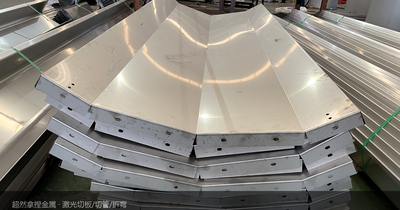
更稳的排法是「转角整板成形、焊缝挪到直段」:能用一块板折出两个面就折,让转角是折弯而不是焊缝;必须拼的地方,竖缝从角上退开至少 20mm 落到平面上,四条竖缝错开、不要在同一高度收口。焊完再统一打磨到与母材齐平、圆滑过渡,手感上摸不出台阶。这套排法会多耗一点料,但省下的是返工和验收扯皮。
排液口开在哪个位置,才不会留一层底水?
很多槽体清洗完吹干,底部总有一小片水洼,第二天边缘就开始起锈点。原因通常不是排液口太小,而是底面是平的——平板存水,排液口再大也只能排掉中间那一块。
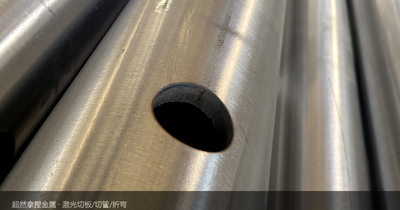
做法不复杂:底板做出 2°~3° 的坡度,坡向排液口;排液口放在最低点,口部翻边或加一段短接管,翻边朝外、不与内腔形成新的凹槽;口内壁倒圆,避免残留挂在孔沿。坡度在图纸上用箭头标出来,比写一句「排水顺畅」有用得多——加工端要按箭头预折底板,这个动作必须在折弯工序之前排进去。
一条可以直接抄进图纸的写法:底板沿排液方向做 2°~3° 坡度(箭头标注坡向),排液口设于最低点、中心坐标标注,口部翻边、内壁倒圆 R2 以上。这三项标清楚,超然拿捏这边折弯、开孔、焊接的顺序就能一次排对,不用等做完再补——补一个坡,等于底板重做。
图纸上怎么标,才不会因为一个拐角返工?
食品机械件的返工,八成集中在三个尺寸上:内角 R 值、焊缝位置、排液口坐标。图纸上没标,加工端就按最省事的做法走——直角、竖缝落角、平底开孔,做出来能用,但清洗验收过不去。
所以下单时把这四项写全就行:① 材质与板厚(304 或 316L,按接触介质选);② 内角 R 值与哪些边要圆弧;③ 焊缝允许位置或明确「转角不得有竖缝」;④ 排液口位置、口径与坡度方向。图纸给全了,我们看图就能定工艺路线,图纸当天报价、1 件起订,常规件 3~10 天交付,首件确认后再批量,材质证书随货。
常见问题
拐角的圆弧能不能做好以后再手工磨出来?
不建议。手工磨的圆弧半径不一致,R3 磨成 R1.5 又变回死角。厂内折弯配 R 模或预制圆弧段拼焊,一致性好,1 件起订也能做。
加圆弧会不会贵很多?
折弯配 R 模不额外加价,主要是多一道打磨或拼焊,单件加工费通常增加 5%~15%。图纸当天报价,可以先按你的实际件算给你看。
已经做好的老槽体,还能改成圆弧拐角吗?
可以局部改:切掉直角拐角补一段圆弧板重焊,或加 R 角衬板过渡。改前拍三张照片、量内腔三个尺寸,常规件 3~10 天交付。
把图纸交给我们,把省心留给自己