

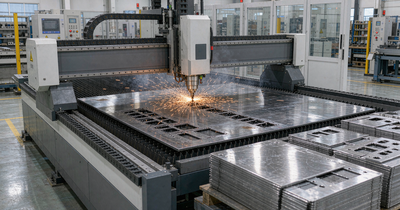
激光切板的质量稳定,正在多出三道看得见的证据:断面会说话、来料验明正身、缺陷有据可查
第 26 届上海工博会(10/12-16)闭幕日,激光设备商把竞争焦点从「比快比轻」换成了「比 AI 比无人」。宏山激光首发四件套:① AI 工艺大师搭载 2000W 像素高清成像系统、依托 24000+ 实战经验大模型,AI 识别切割断面并快速分辨挂渣、粗糙度、过烧等缺陷、反向推荐工艺参数,把资深工程师「试切—判断—调参」的经验沉淀成可复用工艺库;② NVA 视觉同轴仪把传统同轴校准流程压缩至几十秒、简单 3 步完成、精度 ≤0.08mm;③ AI-LIBS 材料识别装置一键精准识别材料成分与牌号、自动适配最佳工艺参数,正面解决来料混料与牌号不明;④「接电即制氮」低成本富氮厚板切割方案。另一头,一位 00 后硕士在厂房用二手硬件+本土化数据集手搓焊缝「AI 眼」,准确率从死死卡在 60% 到稳定 90%+、检测速度比人工快一倍,最值钱的教训是:卡住的根因不是算法不行,而是国外数据集的焊接工艺标准与国内现场工况不匹配。同期现场观察还给出一条方法论——AI 首次被分级(通快 L3/邦德 L2/奔腾三层架构),意味着以后问设备商不能只问「有没有 AI」。三条消息拼出的同一件事是:激光切板的质量稳定,正在从「凭手感、凭抽检」,变成「断面会说话、来料验明正身、缺陷有据可查」
激光切板加工(201/304/316/430 不锈钢 0.5~25mm、碳钢 Q235/SPCC 1.0~25mm、铝板铜材,切割精度 ±0.05mm、重复定位 ±0.02mm)这个行当,质量的争议点从来不在「能不能切」,而在「凭什么说切得好」——断面挂渣算不算合格、这批料是不是真 304、上一批和这一批的良率是不是一回事。工博会闭幕这天,行业把答案往前推了三步。第一步:断面开始会说话。宏山 AI 工艺大师用 2000W 像素高清成像 + 24000+ 实战经验大模型,AI 直接识别切割断面、分辨挂渣/粗糙度/过烧并反向推荐参数——过去这活儿只有干了十年的老师傅能做,现在被拆成了「成像—判定—调参」三步,而且判定结果是可复用、可传承的工艺库。第二步:来料开始验明正身。AI-LIBS 材料识别装置一键识别成分与牌号、自动适配工艺参数,把「201 当 304 用」「牌号不明先切了再说」这类返工从源头掐掉;同场的 NVA 视觉同轴仪把同轴校准从传统流程压到几十秒、精度 ≤0.08mm,换型等待直接进入成本账。第三步:缺陷开始有据可查,而且门槛没你想的那么高。那位 00 后硕士用二手摄像头+开发板攒的焊缝「AI 眼」,准确率从卡死在 60% 到稳定 90%+、检测速度比人工快一倍,整套投入在几千元级——更值钱的是他给出的教训:精度上不去的根因不是算法,是训练用的国外数据集工艺标准与国内现场工况不匹配。把这三条翻译成激光切板的语言就是:断面能判定、来料能验证、缺陷能留痕——质量稳定终于不再只是一句承诺,而是三道可以拿给客户看的证据。
行业影响:质量链的三道关口,各多了一件新工具
激光切板的质量链是「图纸评估→套料排版→切割下料→首件检验→后处理→出货」六环,最容易出争议的三道关口——断面质量、来料真伪、缺陷记录——本期恰好各来了一件新工具。
第一道关口是断面质量,「老师傅的眼」正在变成「相机 + 工艺库」。宏山 AI 工艺大师的路径很清晰:先用 2000W 像素高清成像把切割断面拍清楚,再用沉淀了 24000+ 实战经验的大模型去分辨挂渣、粗糙度、过烧,最后反向给出工艺参数。这个闭环真正的价值不是快,而是把「试切—判断—调参」这件高度依赖个人的事,变成了可记录、可复用、可传承的工艺库。对激光切板的含义很直接:我司薄板 0.5~1.5mm 精切良率稳定在 98% 以上、首件全检+过程抽检,这套逻辑与 AI 断面判定是同一件事的两种做法——一个是人记,一个是机器记;先把「断面判定标准」写清楚,未来上什么工具都能接得住。
第二道关口是来料真伪,「用错料」的成本第一次有了低成本的解法。AI-LIBS 一键识别成分与牌号、自动适配参数,解决的就是我司这类加工厂最头疼的来料混料与牌号不明——201 与 304 混在一起,切完做出来才发现生锈,损失的是整套工件的材料费和工时费。更值得注意的是它还能自动适配最佳工艺参数:牌号一确认,切割参数跟着走,等于把「人判断牌号→人查参数表」两步并成一步。同场的 NVA 视觉同轴仪是另一个维度的省:同轴校准从传统流程压到几十秒、精度 ≤0.08mm——我司 180 元/小时的综合成本口径里,开机员换型等待是实打实的纯浪费,几十秒这个数字可以直接抄进换型时间基线。
第三道关口是缺陷记录,门槛没有想象中那么高。那位 00 后硕士的路子值得单独说:二手工业摄像头+开发板+小屏自己攒样机,数据集靠人工逐张标注攒下 3613 张,总成本在几千元级;初期精度死死卡在 60%,排查后发现是国外数据集的焊接工艺标准与国内现场工况不匹配,转而淘上万张国内实拍重建本土化数据集后稳定突破 90%,检测速度比人工快一倍,气孔、咬边可实时框选标记。这条对 6 人小厂的意义是:商业 AI 质检方案动辄数十万,ROI 不成立;但这条路径成立。它同时给了两个可以直接写进规范的教训:一是「训练数据来自哪个国家的哪种工艺标准」必须成为所有 AI 质检方案的必问题;二是「模型就像个水泵,喂进去浑水出来的就是浑水」——宁可少而准,不要多而脏。
激光切板的「稳」,不是把老师傅钉在机床旁,而是把他的眼力拆成三样可以拿给客户看的东西:断面判定、来料验证、缺陷留痕。
解读:三组数字,看清质量投入该怎么排期
把这几条消息里最值得记的数字挑出来,分别对应「断面判定能做到什么程度」「质检的钱该不该花」「设备该怎么问」。
第一组数字「≤0.08mm / 几十秒」。可以马上做的动作有三件:① 把同轴校准耗时记进开机员换型 SOP 基线(未来任何设备选型都用这一尺量);② 把我们自己的断面判定标准写成一张表——挂渣到什么程度算不合格、粗糙度怎么判、过烧怎么识别,先有人工标准,将来才有机器标准;③ 把「AI-LIBS 类来料牌号识别」加进设备问询清单,单独问一次报价与样测可行性,先拿 201/304/316 三种边角料各一块做识别演示。
第二组数字「60% → 90%+」。最该抄的是那句教训而不是那个准确率:训练数据的工艺标准必须与国内现场工况匹配。落到动作上:启动我司缺陷样本采集,先定最小目标 500-1000 张,按「气孔/咬边/未熔合/裂纹/尺寸偏差」五类打标,要求全部来自我司自有工件与自有光照条件,禁止混入网图;同时明确使用边界——90%+ 对个人项目是优秀,但对出厂放行仍不够,正确用法是「预筛 + 人工终审」,不是「机器放行」。
第三组才是我们自己的口径:切割精度 ±0.05mm、重复定位 ±0.02mm、断面光滑垂直无挂渣、热影响区小;薄板 0.5~1.5mm 精切良率稳定 98% 以上;某医疗器械客户一批 316L 检测设备外壳配件,要求精度 ±0.05mm、最小孔径 0.8mm、盐雾测试 96 小时,我司首件尺寸偏差仅 0.03mm、盐雾测试通过,连续供货 18 个月批次合格率 99.8%。这些数字背后也是最朴素的三件事:首件全检+过程抽检、精度不达标不出货、材质证书随货。
丑话说在前头:宏山四条均为厂商展台自述口径,「接电即制氮」的产气纯度、流量、能耗与维护成本必须现场问清楚,不能只看「接电即用」四个字;工博会现场观察里各家 L2/L3 分级是厂商自己定的、没有统一标准,不能作为技术验收依据,也不应为「AI 级别」本身付溢价;00 后硕士的 90%+ 是个人项目成绩,样本与工况与我司不同,只作路径可行性参考。方向上记结构、动作上排问询、花钱上先用自己的数据做自证实验。
我们的态度:激光切板的质量稳定,落在四个可核对的凭据上
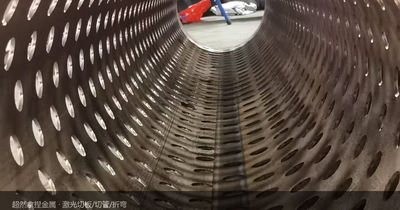
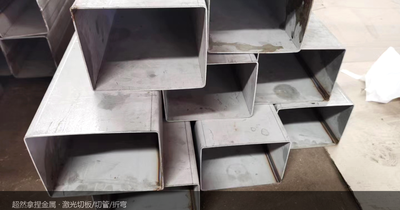
超然拿捏的激光切板加工,配备高功率激光切割设备,承接不锈钢(201/304/316/430,0.5~25mm)、碳钢(Q235/SPCC,1.0~25mm)、铝板、紫铜、黄铜的切割、开料、冲孔、异形成形,并提供去毛刺、精磨、抛光、酸洗钝化等后处理,支持标准板(1×2m、1.22×2.44m)与非标大板。行业在加工具,我们的凭据一直是这四把:
- 精度凭据——切割精度 ±0.05mm、重复定位精度 ±0.02mm,切割面光滑垂直、无挂渣、热影响区小,减少后续打磨工序;某医疗器械客户一批精密配件公差要求 ±0.08mm,我司全检合格率达 99.6%;坚持「首件全检 + 过程抽检」,精度不达标不出货
- 薄板凭据——擅长 0.5~1.5mm 薄板精密切割,此类材料传统剪板极易变形,我司激光切割良率稳定在 98% 以上,可按要求控制最小孔径(薄板可切小孔)
- 材料凭据——切割用不锈钢板材均可提供材质证书,客户可核验 304/316 成分,从源头保证防锈耐蚀性能;切割后如需焊接组合,支持气密/水压测试并出具记录
- 省料凭据——专业套料软件优化排版,材料利用率提升 15%~25%;某电梯装饰板项目原方案利用率仅 68%,经我司重新套料提升至 86%,单批次节省不锈钢成本约 1.2 万元
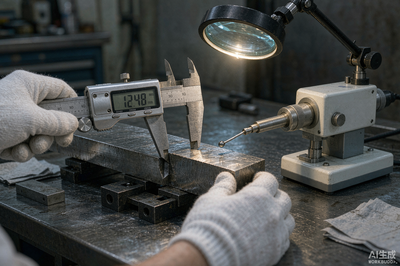
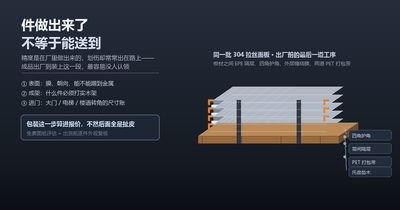
激光切板踩坑的清单也不长:尺寸偏差现场装不上、孔位偏移整批报废、断面挂渣还要二次打磨、材料牌号不对用两年就锈——每一条最后都变成客户的返工和工期损失。我们反着做:精度靠设备与首件全检、薄板靠激光而非剪板、材料靠证书、成本靠套料。某商用厨具厂商一批 304 操作台面板(200 件、1.5mm 厚、含大量异形孔与 LOGO 镂空),原供应商交期 15 天严重影响进度,我司当天确认图纸、4 小时出首件、第 3 天 200 件全部交付,切割面光滑无需二次打磨,工期压缩 80%、单件成本降低 12%,客户自此将全部激光切割订单转交我司。质量稳定四个字,得敢让客户拿第 200 件的孔位跟第 1 件对着比。
把图纸交给我们,把省心留给自己