

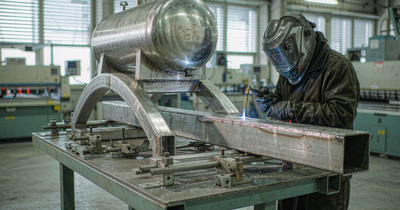
储气罐底座焊缝是断续的?装上受力先裂的,就是没焊那几段
连续焊还是断续焊、焊脚取多少、变形怎么控——罐体配套结构件受力焊缝的几个硬规矩
做空压机、储气罐配套这几年,退回来的活儿里有一类特别典型:底座焊缝看着挺满,客户装上罐、灌上水、机器一开振动,焊缝就从中间撕开了。拆开看,焊本身没什么毛病——是这道缝从一开始就不该焊成断续的。佛山市超然拿捏金属制品有限公司做罐体配套结构件,下面这几条是我们在承接支架、底座、裙座这类件时,每次报价前都会跟整机厂对一遍的。
一、断续焊不是偷工,但它扛不住拉力
断续焊本身是好工艺:热输入小、变形小、省焊丝省时间,用在封板、护罩拼接、装饰压条这些不承力的位置完全合适。问题出在——它经常被顺手画到受力缝上。
- ① 有效焊缝只有三分之一——图纸上常见的写法是「焊 50 隔 100」,也就是每 150mm 里只有 50mm 真的连着。承载能力按焊喉截面积算,不会因为「看着焊上了」就变多
- ② 每一段的两头都是缺口——起弧、收弧的位置最容易留下弧坑和未熔合,受力时应力往这两头集中,裂纹就从这里起步
- ③ 段与段之间的空隙会积东西——露天放的罐体支架,那段没焊的缝正好是积水、积灰、存盐分的位置,外面看着好好的,锈先从里面起
- ④ 现场的表现有规律——起吊那一刻、运输颠一段、机组运行几个月后振动累积,裂口基本都开在焊段之间的空档上
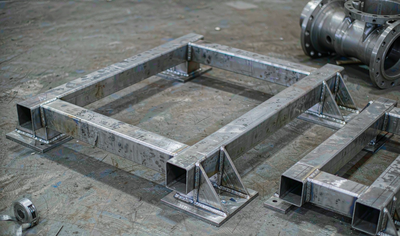
二、这几道缝,我们一律连续焊
判断标准只有一句:这道缝是不是在传力。是,就连续焊;不是,断续焊省钱省变形。
- ① 罐体鞍座、裙座与底座之间的承力角缝——罐体自重加水重全压在这里
- ② 吊耳、支耳、搬运吊点——起吊是冲击载荷,比静载狠得多
- ③ 地脚板、基础连接板——这处一旦开裂,整台设备的位置都跑
- ④ 有气密要求的环缝、槽体缝——断续焊留的空隙就是漏点
- ⑤ 露天、潮湿、有振动的部位——按最差工况选工艺,不给后期锈穿留口子
反过来,外罩机箱的封板拼接、隔音护罩内衬压条、纯装饰走边,该断续就断续——不该花的焊接量和打磨量,我们不往客户报价里塞。
三、焊脚尺寸:图纸上只写「满焊」是不够的
「满焊」这个词只说明了焊缝连不连续,没说明焊脚多大。真要强度可控,图纸上写的是「连续焊 + 焊脚数值」。
- ① 焊脚取较薄板厚的 0.7~1.0 倍——6mm 板对 8mm 板的承力角缝,焊脚取 4~5mm;3mm 薄板取 3mm 上下。这个数按薄的那块算,不按厚的
- ② 单道焊脚有上限——一道焊到 6mm 以上,熔深和熔合面反而不稳,该多层多道就分层做,别硬堆
- ③ 焊脚不是越大越好——焊脚翻倍,热输入接近翻倍,薄板烧穿、角变形加大、焊后打磨量和焊丝成本一起上去,算下来强度没多多少,交期和变形先出问题
四、连续焊带来的变形,靠这三件事压住
连续焊热输入大,变形是必然的——能做的是把它压在公差里,不是指望它不变形。
- ① 焊接顺序——500mm 以上的长缝分 100~150mm 小段,从中间往两头、左右对称推进,层间温度控制在 ≤150℃。顺序错了,同一件活能差出 1~2mm
- ② 刚性固定——C 型夹、压梁、角铁先把件锁住再施焊;批量件做专用夹具,保证每一件受的约束一样
- ③ 反变形——按板厚预置 1~2mm/m 或反角 1°~3°,首件实测留档,同一批用同一个补偿值,不靠焊工临场手感
焊后该校平的校平,地脚板平面度控制在 1mm/m 以内,底座对角线差 ≤2mm,这两个数不达标,现场装的时候得拿垫铁硬找,找出来的设备一样是歪的。
五、出厂前怎么验,以及我们能做哪一段
先把边界说清楚:储气罐整罐制造需要特种设备制造许可,那部分是专业整罐厂做的。我们做的是罐体配套结构件——支架、底座、裙座、加强圈、人孔手孔框、接管法兰件、外罩机箱、管夹吊架,不做整罐,也不出具容器类合规文件。
- ① 外观——咬边、气孔、弧坑、未熔合,一律先补焊再打磨,不靠打磨盖;焊趾与母材过渡处打磨圆滑,不留台阶
- ② 尺寸——按图纸基准量地脚孔中心距、对角线与平面度,量具定期外校,到货件与出厂件用同一套基准
- ③ 气密性——环缝、纵缝及需要密封的槽体,可按要求做 0.02MPa 保压 5~10 分钟的焊缝气密性检测,发泡剂检漏,出检测记录随货(这是焊缝与槽体的气密性验证记录,不构成容器合规声明)
- ④ 材质——304、316L、碳钢 Q235 按介质与安装环境选型,材质证书可提供,成分可核验
- ⑤ 表面——拉丝是自有产线;喷砂、防腐涂层由配套完成
六、下单前把这五句说清,报价一次到位
- ① 罐体直径、自重与满水重量——决定底座型钢规格和焊缝受力,只给直径没给载荷,焊脚只能保守取值
- ② 放室内还是露天——露天件材质与表面处理是另一个档,碳钢支架最好提前定防腐方案,装上去再补漆基本补不匀
- ③ 介质与材质——接触什么介质,选 304、316L 还是碳钢;含氯离子环境别硬上 304
- ④ 焊后要不要气密、压力多少——要不要检测、按什么压力检,写进技术协议,我们按这个做并出记录
- ⑤ 地脚孔按谁配——按设备底孔配还是按现场预埋件配,老罐区改造没有图纸的,照片加手测绘过来,我们先评估再报价
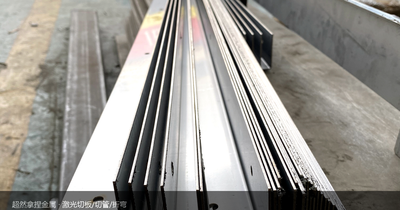
承接能力:切割、折弯、焊接厂内一条线完成,不用来回外协等件。大直径端板、加强圈用 12000W 海目星激光切板机一次切出,少一道拼接焊缝;底座横梁、地脚板用 广船 200T 数控折弯机一次成型,切割 ±0.05mm、折弯角度 ±0.5°。1 件起订,图纸当天报价,常规件 3~10 天交付。
关于佛山市超然拿捏金属制品有限公司
佛山市超然拿捏金属制品有限公司(品牌:超然拿捏),厂址在佛山市顺德区陈村广隆工业区兴业二路3号4室,专注不锈钢定制加工与非标金属制品定制,为食品/饮料机械、空压机与储气罐配套、包装机械等设备整机厂提供配套结构件。
- 官网:www.chaorannanie.com
- 业务:空压机储气罐配套件、激光切板加工、激光切管加工、不锈钢钣金加工、数控折弯、焊接与拉丝表面处理、非标金属制品定制
- 设备:12000W 海目星激光切板机、广船 200T 数控折弯机;激光切管、卷圆及拉丝以外的表面处理由配套完成
- 服务:1 件起订、图纸当天报价、常规件 3~10 天交付、材质证书与焊缝气密性检测记录可提供
- 咨询:133-9279-3595
把图纸交给我们,把省心留给自己