

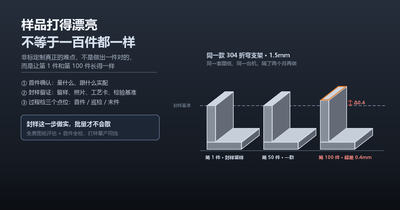
样品打得漂亮,第一百件却装不上:不锈钢定制的封样与批量一致性
非标定制真正的难点,不是做出一件对的,而是让第 1 件和第 100 件长得一样——中间差的那一步,叫封样
上个月有位做检测设备的老客户,翻出一单两年前的活让我们再做一批。图纸没改,材料也是 304,按说照着做就行。样品出来装到机身上,严丝合缝,客户当场确认。批量 120 件交完大概一周,客户打电话过来说:有十几件装不上,孔位偏了差不多 0.4 毫米,还有几件折弯角度差了半度多,盖板压不严。我们第一反应是设备出了问题,查了一圈:机器正常,刀没换,人也是原来那批人。最后把两年前那批的留样翻出来一比才看明白——打样那天师傅按当时的来料调出来的折弯补偿值和靠山位置,压根没有被记下来。这两年中间换过班次、换过材料批次、模具也拆装过几回,每一回都是师傅凭手感重新调一遍,调出来的都不完全一样。单件都在公差里,装在一起就对不上了。这篇就讲这一件事:打样和量产之间,到底要留下什么,批量才不会散。
先说结论:打样和量产之间,差的是「参数有没有被留下来」
打样那天发生的事情,通常比图纸上写的多得多。师傅拿到料,卡尺一量,发现标 1.5 的板实测 1.48,回弹补偿就往回收一点;拿废料试折一刀,觉得角度差半度,靠山往前推了两格;焊接时电流比平常压低一档,因为薄板容易变形;抛光那道手法轻一点,客户要的是哑光不是亮面。这些动作最后都体现在那一件样品上,但它们只存在于师傅的手上和脑子里。
只要没有被写下来,下一次做的时候就会重新调一遍。换个人、换个班次、隔两个月、换一批料,调出来的都不完全一样。单件都在公差内,批量一装就露馅——这就是开头那个客户遇到的情况。
有意思的是,行业这两年正在往同一个方向使劲,只是手段不一样。近期公开的信息里有两条值得留意:一是有软件厂商把智能体当作软件的「第一公民」来设计,有团队用一百多个可复用的智能体模块去复刻老师傅的手感;二是装备侧出了免示教焊接机器人,3D 视觉扫描加上自主规划路径,换型从数小时压到数分钟,专门瞄着储能柜、开关柜壳体和非标机架这类多品种小批量的活。
两条指向的是同一件事:非标、小批量、换型频繁的活,不能长期依赖「某个人的状态」。行业用视觉和模型去固化手感,工厂这边最朴素的对应动作是四个字:留样,写卡。把打样那天确定的东西写成一张工艺卡,配一件签过字的留样,后面每一批都照着它来做、照着它来验。这一步叫封样。
设备会记住参数,人不会。所以参数要落在纸上,不能落在手上。
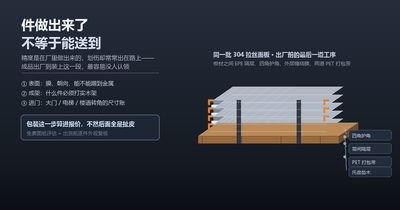
首件确认,到底要确认哪四样
很多客户确认首件,就是拿卡尺量几个关键尺寸,觉得对就签字了。这样确认下来的首件,到批量阶段还是容易出问题,因为尺寸只是四样里的第一样。
- 第一样 · 尺寸——关键尺寸要单独列出来逐项量,不要只量总长总宽。装配件尤其要看孔位与孔距,而不是外轮廓;外轮廓差 0.3mm 常常没事,孔位差 0.3mm 就装不上。
- 第二样 · 实配——拿真正的对配件装一次。量尺寸合格但装不上是最常见的一类返工,原因往往是累积误差:每件都在公差里,几件叠起来就超了。实配这一步省不掉,尤其有多个件要互相装配的时候。
- 第三样 · 表面状态——拉丝的方向、镜面的等级、焊缝抛到什么程度、有没有压痕和划伤。表面这东西一定要在同一光线下看,车间灯下看着没问题,到客户现场侧光一看全是纹路。所以确认表面时我们要求拍照存档,把当时的光线条件一起记下来。
- 第四样 · 材质与炉批——材质证书对不对得上本批,201、304、316 有没有搞混,板厚实测值是多少。不锈钢这块最容易被忽略,因为三种料外观几乎一样,用到户外或者潮湿环境,半年后就见分晓。
这四样确认完,才算一件合格的首件。接下来要做的,是把它固定住。
封样要留下四件东西,缺一件都不好使
封样不是把样品往架子上一放就完了。我们现在的做法是留四件东西,缺一件,后面就有一类问题对不上:
- 一 · 签字样一件——双方签过字的实物,留到本批(或本项目)结束。批量过程中、出货前、以及客户验收有争议的时候,它是唯一的对照物。没有它,双方各说各的,谁也说服不了谁。
- 二 · 实物照片——正视、侧视各一张,加关键细节(焊缝、圆角、孔口、表面纹路)一到两张。尺寸能量,表面没法量,照片就是表面的标准。
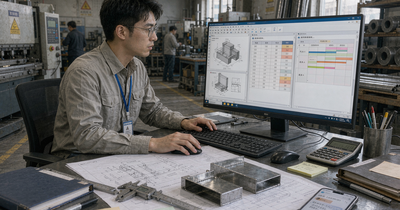
- 三 · 工艺卡——工序顺序、关键参数(折弯补偿、靠山位置、焊接电流、切割的速度与气压)、用的哪套模具和刀具、以及最要紧的定位基准。这一张是给下一批、也给下一个师傅看的。
- 四 · 检验基准——量哪几个尺寸、用什么量具(卡尺、高度尺、角度尺还是塞规)、合格区间是多少。同一件东西,量具不同、基准不同,量出来的数可以差出 0.2mm。
这里有个反直觉的细节:留样不要挑做得最漂亮的那一件。打样如果做了三五件,通常有一件特别好、也有一件刚好卡在合格线上。留刚好合格的那件当留样,它才是门槛——批量件只要不比它差就合格,判断起来非常快。留最漂亮的,等于把标准悄悄抬高了,后面每一批都要多花时间扯皮。
批量为什么会走样:四个来源
首件封好了,是不是就稳了?不是。批量生产是一个持续好几天的过程,这中间有四样东西会动,动一样,件就变了。
- 一是材料批次。同一个标号 304,不同炉批的实际板厚和硬度不一样,回弹量就跟着变。上一批调好的折弯补偿,换一批料可能就差半度。这是批量走样里最常见、也最容易被当成「师傅没调好」的一种。
- 二是定位与模具。后靠山、侧定位、模具槽位,只要拆装过、磨损过,基准就动了。表现出来是尺寸整体平移:不是某一件大了,是一批都往一个方向偏,而且长件比短件累积得更明显。
- 三是人员与班次。抛光力度的轻重、焊接的顺序与电流、装夹的手法,这些在图纸上完全看不出来,但做出来的件就是不一样。夜班和白天做出来的焊缝颜色,放在一起看经常是两回事。
- 四是设备状态漂移。镜片脏了、焦点漂了、气压不稳、刀具模具磨损——这些都不是突然坏的,是慢慢变的。表现是切口挂渣从无到有、割缝慢慢变宽、毛刺变大。因为是渐变,操作的人常常感觉不到,等到客户反馈已经晚了。
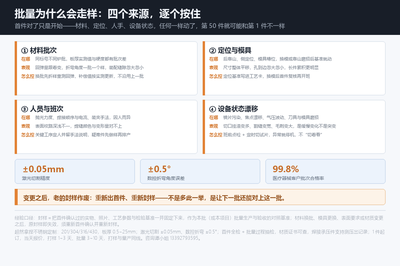
所以回弹、平移、手法、漂移这四类,对应的是四件事:换批要重测、换模要复核、关键工序要定人、设备要点检。这四件做到了,批量才谈得上稳定。
顺带说一句行情。10 月中旬不锈钢价格继续走弱,公开报价显示无锡民营 304 冷轧毛基在 13400~13450 一线(较上周下调约 50),青山线材盘价下调 100,焊管周内跌 200 左右。价格处在低位的时候,贸易商手里的批次往往更杂,同一批料里掺两个炉批不稀奇。这种时候,换批重测和留样对照反而更不能省——省下来的那点时间,通常会在装配现场加倍还回去。
过程检的三个点位:首件、巡检、末件
批量生产中检验怎么排,比检多少更关键。我们固定三个点位:
- 首件 · 全检并与留样比对——开班第一件必须量全,而且不只是量它自己,要跟留样放在一起比。换批、换模、换班之后,都要重新出首件。
- 巡检 · 按件数或时间节点抽——重点复量关键尺寸和折弯角度,顺便看切口和表面有没有渐变迹象(挂渣变多、纹路变浅)。巡检的意义在于在漂移还没超差的时候就发现它。
- 末件 · 复核并给下一批留基准——这一批的最后一件跟留样比对,确认整批没有越走越偏;同时它也是下一批开工时的对照物。
有个误区要单独提一句:抽样不能只看末件。末件合格,不代表中间没漂过——很可能中间十几件已经超差,到末件时操作的人自己又调回来了。真正能挡住批量事故的,是中间那几次巡检。
变更来了怎么办:改一处,要连带确认三处
非标定制几乎没有不改的。改不怕,怕的是改了一处,连带受影响的地方没人看。常见的是这四种改法:
- 改尺寸——先确认模具槽位和靠山位置不受影响。很多尺寸改动看着只改一个数,但模具要换槽、靠山要重调,定位基准就变了,后面所有尺寸跟着动。
- 改孔位——确认孔与折弯线的相对距离、孔与焊缝的相对位置。孔离折弯线太近,折的时候孔会被拉变形;孔正好落在焊缝上,后面的工序(钻孔、攻丝、焊接)都容易出问题。
- 改表面——确认工序顺序。拉丝和焊接谁先谁后,结果完全不同:先拉丝后焊接,焊缝那块要重新处理,纹路接不上;镜面件更要小心,改了表面往往意味着包装方式也要跟着改(贴膜、隔断、装框),不然运输途中就划了。
- 改材质——这是最彻底的一种。201 改 304,回弹不一样、焊接参数不一样、切削手感也不一样,前面封的那套参数基本全部作废。
所以我们的规矩很简单:任何变更之后,老的封样作废,重新出首件、重新封样。变更本身不花什么时间,重新封样也不复杂,难的是承认老的那套已经不能用了——很多人觉得就改了一个数,没必要再来一遍,问题往往就出在这一念之差上。
我们这边怎么做的:三个例子
把上面说的落到流程里,我们现在的项目大概是这样走:收图评估 → 分项报价 → 打样 → 首件全检 + 客户确认 → 封样(留样 + 照片 + 工艺卡 + 检验基准)→ 批量(首件 / 巡检 / 末件)→ 出货。其中封样这一步是默认动作,不用客户提。
举三个近期和中长期的真实例子:
- 某医疗器械企业 · 316L 检测设备外壳——要求精度 ±0.05mm、最小孔径 0.8mm、焊缝平整。首件尺寸偏差做到 0.03mm,确认后封样并把关键尺寸与检验基准写进工艺卡,连续供货 18 个月,批次合格率 99.8%。这种长期件最能说明问题:不是某一批做得好,是十八个月里每一批都一样。
- 某商用厨具厂 · 非标不锈钢操作台——含异形孔、折边和 LOGO 镂空。首批 8 台里有 2 台出现台面与骨架孔位错开约 0.5mm,查下来是换批后回弹变了,补偿值沿用上一批。改成换批先折样重测回弹、统一靠山定位之后,后续批次再没出现过。
- 某电梯工程公司 · 1.0mm 304 镜面轿厢装饰板 320 件——镜面件最难的是表面一致性。封样时特意留了刚好合格的那一件,并在固定光线下拍了标准照片,过程检按照片比对纹路与反光,7 天完成切割并配套折弯焊接,成品直发工地,现场无需调整。
三个例子的共同点:出问题都不是因为做不出来,而是因为「上一次是怎么做好的」没有被留下来。留下来之后,后面的事情就简单了。
一张核对表:下单前五问,到货后三步
把上面这些收成一张清单,下单前和到货后各走一遍,基本能挡掉大部分返工。
- 下单前五问——① 关键尺寸是哪几个、公差给多少?(不要全标 ±0.1,该松的松,该严的才严)② 有没有要对配的件,能不能提供实物或图纸一起评估?③ 表面要求是什么,有没有标准照片或样板?④ 材质确认是哪个牌号,要不要材质证书?⑤ 这一批做完还会不会有下一批?有复购的话,封样和留样就要按长期件来做。
- 到货后三步——① 先抽三件:第一件、中间一件、最后一件,只看末件容易漏掉中间的漂移;② 拿去跟对配件实装一次,不要只量尺寸;③ 表面在自然光或现场光线下看一遍,车间灯光会骗人。
如果这三步里发现了问题,先拍照、再装,别急着改件——现场一改,责任就说不清了,也失去了判断根源的线索。
口径与交期,一并说清楚
材料与规格:201/304/316/430 不锈钢,板厚 0.5~25mm;碳钢、铝板、镀锌板同线可做。原材料可提供材质证书,客户可核验 304/316 成分。
加工能力:激光切割精度 ±0.05mm,数控折弯角度误差 ±0.5°;氩弧焊/激光焊,焊缝打磨抛光;表面处理含拉丝、镜面、喷砂、烤漆、钝化、电镀;专业套料软件优化排版,材料利用率提升 15%~25%。
质量与追溯:出厂前首件全检 + 批量过程抽检(首件/巡检/末件);项目制封样(留样 + 照片 + 工艺卡 + 检验基准),换批换模重新首件;焊接承压件支持测压(气密/水压)并出具记录。
交付节奏:免费图纸评估、工艺建议与上门测量;新项目当天报价;打样 1~3 天,批量订单按工艺 3~10 天;1 件起订,打样与量产同线,切割、折弯、焊接、表面处理一站式内部完成。
报价方式:分项列明材料费、加工费、表面处理费,拒绝模糊报价和后期加价;设计变更灵活处理,不推诿不加价。
有图纸或者有样品尺寸,直接发过来——顺手说一句用在哪、什么材质、板厚多少、批量多少、后面还有没有折弯焊接和表面要求,我们把工艺建议、要封样的几项和检验基准一并列给你。官网 https://www.chaorannanie.com/,咨询谭小姐 13392793595。
把图纸交给我们,把省心留给自己