


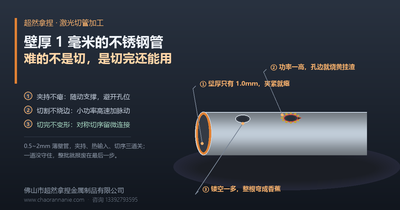
Φ50×1.0 的薄壁管切完,孔是椭圆的、整根弯成香蕉:壁厚 1 毫米的不锈钢管,难的不是切,是切完还能用
0.5~2mm 的薄壁管是栏杆扶手、装饰镂空、家具框架最常用的料,也是切管询价里最容易被一句「能切」耽误的料——切穿它不费劲,费劲的是夹持不压瘪、热输入不烧边、切序不让它弯,三道关口守不住,切得再快也是整批报废在最后一步
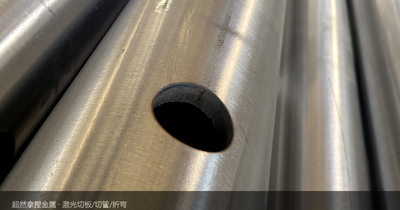
('上个月接了一批装饰栏杆的活,说难不难:100 根 Φ50×1.0 的 304 圆管,每根两端 60mm 内各切 4 个 Φ20 孔加一段腰形槽,之后直接拉去现场插装,不再二次打磨。', '第一批切完,问题一次全来了:塞规插不进孔——孔被夹瘪后回弹成了椭圆;孔边一圈淡黄色氧化,下缘挂着渣;最扎眼的是把管往平台上一放,整根弓着,中间离台面最高 5mm,现场根本没法插进立柱。机床没坏、程序没错、尺寸也都在公差里——坏的正是薄壁管最容易坏的三处:夹持、热输入、切序。', '返工那半天我们只调了三样东西:夹持力降一档、支撑轮挪到孔位正下方;功率降、速度提,穿孔改成爬坡;切序改成先内后外对称跳切,外轮廓留微连接最后断。第二批 100 根,全数过检。这篇就把这三道关口摊开讲:薄壁管从「切得动」到「切完还能用」,中间差的到底是什么。')
行业动向:几何的账软件能算,力学和热的账只能靠工艺
看到一条国产工业设计软件的钣金 AI 实测:三维钣金展开、折弯避让检查,AI 自动识别折弯顺序并计算避让切口,箱体、机柜一类件一次成图。这类「几何账」确实越算越清楚,值得用。
但薄壁管的账,大头不在几何上,在力学和热上:夹持变形是力学账,烧边挂渣是热账,应力释放变形是两者的合账。软件能帮你把孔位排到 0.01mm,算不出卡爪一夹这根管瘪了多少;能给你最优切割路径,替你感受不了 1mm 壁那点热容量被高功率烤成什么颜色。
这三分之二的功夫,都在参数与切序里,在师傅的手上。顺带一提本周的不锈钢行情:304 周内阴跌、社会库存还在累增——薄壁装饰管、扶手管正是 304 的大户,料价疲的时候,把良率守住比把价砍狠更省:报废一根 6 米管,够把三天行情里省下的那点差价全赔回去。
为什么偏偏是 0.5~2mm:壁厚减一半,麻烦翻一倍
2mm 以上壁厚的管,激光切管是「标准活」:夹持力、功率、速度都有成熟参数表,照抄就能交货。麻烦从壁厚掉到 1mm 左右开始集中爆发,原因就一条:
- 刚性断崖式下跌。管件的抗弯刚度跟壁厚近似成三次方关系,1.0mm 与 2.0mm 壁厚的管,抗变形能力差的不止一倍——夹爪那点夹持力,2mm 壁纹丝不动,1mm 壁直接压出凹坑;
- 热容量小到没有缓冲。厚管多给 200W 功率,铁块自己把热摊匀了;薄管多给 200W,断面立刻过烧——边角先是发蓝,再是发黄,最后挂渣熔穿;
- 应力没地方去。镂空图案切掉的材料多、热输入密,残余应力释放时管壁太薄顶不住,整根管往切序不对称的那一边弯。
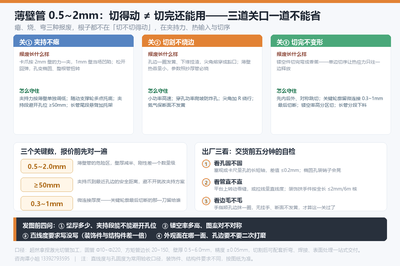
所以薄壁管报价,我们不先问「能不能切」,先过三道关:夹持不瘪、切割不烧边、切完不变形。下面一道一道说。
第一关:夹持不瘪——孔变椭圆的根因多半在卡爪
孔为什么是椭圆?很多客户第一反应是机床精度。其实薄壁管的椭圆孔,八成是夹出来的,不是切出来的:卡爪把管壁压出弹性凹陷,切割时孔是圆的,松开回弹,整段带着孔一起变扁。
我们内部对薄壁管的夹持规矩:
- 夹持力单独调低。薄壁件绝不沿用厚管参数表——1mm 壁的夹持力比 2mm 壁低一档起步,宁可略松加辅助,也不硬夹;
- 随动支撑多点托底。支撑轮跟着管走,孔位正下方必须有支撑,切割瞬间管壁才不会被激光的气压顶得颤;
- 夹持段避开孔位。夹爪离最近的孔边 ≥50mm,图纸排孔贴着管端的,宁可让客户把夹持段留出来,也不能爪子直接压孔圈上;
- 长管不悬空。6 米长管切到尾段,悬臂那头会下坠、会甩动,必须加托架——很多「尾件尺寸全废」的事故,根因就是最后半米没托住。
这一关的成本几乎为零,考验的就是愿不愿意给薄壁件单独配一次夹持方案。
孔是椭圆的,先别查机床,先查卡爪。
第二关:切割不烧边——薄壁穿孔是整道工序里最险的一秒
薄壁烧边,烧的从来不是切割线,是穿孔和尖角这两处。
穿孔是第一险。激光穿孔是拿能量往一个点上砸,厚管砸两秒没事,0.8mm 壁一砸就炸——孔口炸成喇叭、飞溅糊住镜头、渣直接溅到旁边还没切的孔边上。薄壁穿孔要改功率爬坡:从很小的功率起步、几毫秒一档往上抬,让它「烧透」而不是「炸透」。
切割段是第二险。参数原则就八个字:小功率、高速度。功率给到刚好切断就行,速度拉到断面光亮为准——反过来「大功率慢慢切」,在薄壁上就是烤管。
具体到细节还有三处:
- 尖角加 R。图案里的尖角是功率拐点,热量在角上叠两遍,薄壁直接熔穿成豁口。该加 R0.5~1 的角,提前跟客户说清楚;
- 氮气保白。不锈钢薄壁管客户十有八九要断面不发黄——空气切割便宜,但孔边一圈淡黄氧化洗不掉,装饰件直接判废;
- 孔径有下限。孔径小于壁厚时,小孔基本切不干净还烧边,壁 1.0mm 的管上排 Φ0.8 的孔,要先劝改,别硬上。
第三关:切完不变形——切序是薄壁镂空件的命
前两关守住了,还有最后一关:热应力释放。
镂空图案一多,切掉的材料多、热输入密,管子内部残余应力在「约束消失」的那一刻开始释放。切序对称,应力两边抵消;切序单边走,应力把整根管往一边拉——这就是「切的时候好好的,切完弯成香蕉」的全部原因。
我们的切序纪律:
- 先内后外。先切所有内孔、镂空,最后切外轮廓——外轮廓是管子最后的刚性边界,最后断,全程有依托;
- 对称跳切。相邻的孔不挨着切,跳着切,让应力一段一段对称释放,而不是顺着一个方向越拉越歪;
- 微连接留一刀。关键轮廓留 0.3~1mm 的微连接最后切断,切完管件不脱落、不弹跳,手工一掰即断——这一刀同时防变形和防坠落;
- 镂空率高就分区。镂空面积超过管壁一半的装饰件,按区域分块切、区域间留最后连接带;6 米长管直接按成品长度分段下料,别整根镂完再锯。
这一关做对了还有个副产品:切完的管件在机床上是「完整的一根」,取下来还是直的。我们那批栏杆管返工后整批过检,靠的就是切序重排——机床、功率、夹具,一样没换。
出厂三看 + 发图四问:交货前五分钟,下单前四句话
薄壁管交货,我们自己的检验员就三看,客户拿到货也可以照着看:
- 看孔圆不圆。塞规或卡尺量孔的长短轴,差值 ≤0.2mm。椭圆孔装销子会晃,栏杆扶手用一年就松;
- 看管直不直。平台上转动看缝,或拉线量直线度。装饰扶手件全长 ≤2mm/6m,结构件按图纸标注为准——两个标准差一倍,报价时就得说清是哪个;
- 看边毛不毛。手指顺孔边抹一圈,无挂手、断面不发黄,才算三关全过。需要镜面效果的装饰件,孔边加一道二次打磨再出厂。
反过来,客户发图给我们之前,也建议先把四句话补齐:
- ① 壁厚多少、夹持段能不能避开孔位——贴管端排孔的图,要么挪孔、要么留夹持段;
- ② 镂空率多高、图案对不对称——这直接决定切序怎么排、工期算几天;
- ③ 直线度要求写没写——没写默认按装饰件口径,写明白了双方都省事;
- ④ 外观面在哪一面、要不要二次打磨——决定氮气口径和打磨工序,价格差一截。
四句话补齐,薄壁管的报价当天就能给,而且给出来的价是能兑现的价——不是先报个低价,切废了再说。
我们这边的做法,和能对上的口径
薄壁与常规同线不降标:圆管 Φ10~Φ220、方矩管边长 20~150、壁厚 0.5~6.0mm 全覆盖,切割精度 ±0.05mm;薄壁件单独配夹持方案与切序,不与厚管混用参数。
一站式延伸:切割后可配套弯管、焊接、拉丝/抛光等表面处理,栏杆扶手类管件成品交付,现场免二次修磨。
可提供的凭据:管材材质证书随货;焊接组合件支持测压并出具记录;报价单分项列明材料费、加工费、表面处理费,薄壁件把夹持与切序工序写进报价依据。
最后说句实在话:薄壁管这件事,设备是基础,胜负手是参数与切序。同样一台机器,参数照抄厚管表,切废是大概率;肯为 1 毫米壁厚单独调一次夹持、一次功率、一套切序,薄壁管反而能成为最快的交付品类——那批栏杆管的第二批,3 天就交了。
手里有薄壁管项目的——栏杆扶手、装饰镂空、家具框架——图纸发来时把上面四句话带上,报价当天回。官网 https://www.chaorannanie.com/,咨询谭小姐 13392793595。
把图纸交给我们,把省心留给自己