


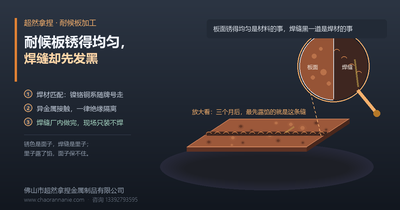
耐候板锈得均匀,焊缝却先发黑:多数不是材料问题,是焊材用错了
耐候钢靠铜、磷、铬、镍撑起普通碳钢 2~8 倍的耐大气腐蚀能力;焊缝一旦用普通碳钢焊丝填上,这条合金体系就断了——板面锈红均匀,焊缝黑一道、黄水一条,全写在明面上
先讲一个我们今年复盘过的案例。一批 Q355NH 耐候钢景墙板,含折弯与拼焊,出厂前做了加速锈蚀,锈色均匀,现场安装完业主很满意。三个月后回访,客户发来照片:每条拼焊缝的位置,都黑了一道,个别地方还挂着一丝浅黄的锈水痕。客户的疑问很直接:是不是耐候钢里掺了普通板?我们把材质书炉批号调出来对——板是正品 Q355NH,没有问题。再顺着焊缝查:那批活赶工期,结构焊是厂内做的,但有两道补焊是当晚交给外协师傅用「手头现成的焊条」补的——普通碳钢焊条 J422。那两条发黑最重的缝,正好就是那两道补焊。后来我们把这两段焊缝刨掉重焊、重新匀色,问题解决。但这件事让我们把耐候钢的焊接规矩全部重写了一遍。这篇讲清楚四件事:焊缝为什么先坏、焊材怎么配、异金属怎么隔离、焊缝为什么尽量留在厂内。
行业动向:焊接机器人都在进化,但用什么焊材,永远是人定的
11 月初看到两条和焊接有关的行业消息。一条是视比特的 W1 双足人形焊接机器人即将进船厂,卖点是「机器人去找工件」——不用工装定位,机器人自己走过去焊。另一条来自一份耐候板选购调查:牌号、锈化、加工能力,是工程方采购前最关心的三件事。
把这两条放在一起看很有意思:焊接设备端在往「越来越自主」走,但决定一条焊缝三个月后什么颜色的,从来不是机器人,而是工艺卡上写的那盘焊丝。机器人再灵,也得有人告诉它:这块板是 Q355NH,配镍铬铜系焊材,预热到 100°C 以上再起弧。
耐候钢的焊接难点,恰恰不在「焊不焊得牢」——强度层面它和普通结构钢差别不大;难点在焊得跟母材一样耐蚀、锈得跟板面一个颜色。这一步,设备管不了,只能靠焊材选择和工序纪律。
原理:板面为什么不锈,焊缝为什么先锈
耐候钢的本质,是普通碳钢里加了铜、磷、铬、镍(合金总量约 1%~5%)。户外服役时,它的锈层不是越锈越松,而是越长越致密——一层几十微米、附着牢固的致密氧化物锈层把基体包住,腐蚀速度被压到普通碳钢的 1/2 到 1/8。这就是它能裸着用、不刷漆的底气。
焊缝的问题出在「焊缝金属是另外填进去的」。焊接时母材被熔化一小部分,缝隙主要靠焊材熔敷金属填满——焊缝的化学成分,大头由焊材决定。用普通碳钢焊材焊耐候钢,焊缝就是一条合金成分不达标的「普通碳钢」:
- 它长不出母材那种致密锈层,锈得快、锈层松,颜色偏深发黑;
- 热影响区的组织变化叠加进来,色带边界更明显;
- 锈层附着差的地方,雨水一冲就挂出浅黄锈水痕——就是客户照片里那种。
所以「板面均匀、焊缝发黑」不是玄学,是成分差异的直读:板面锈红是铜磷铬镍锈层的颜色,焊缝发黑是普通碳钢疏松锈层的颜色。材料没掺假,掺假的是那条缝里的焊材。
锈色是面子,焊缝是里子;里子露了馅,面子保不住。
焊材怎么配,参数怎么管:三条硬规矩
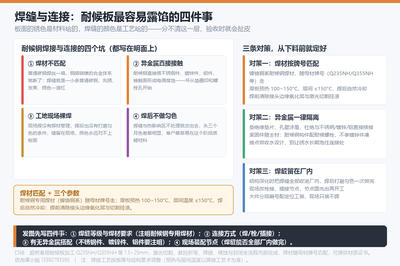
规矩一:焊材随母材牌号走。耐候钢焊接选镍铬铜系耐候钢专用焊材(对应牌号的焊条/实心焊丝/药芯焊丝),让熔敷金属的合金体系与母材匹配——这是焊缝「锈得跟板面一样」的前提。普通碳钢焊材(J422 一类)在耐候钢上是禁用的,哪怕只是补两道缝也不行,我们那次就是栽在这。焊材进场按牌号分区存放,领用登记,这条现在写进了我们的焊接工艺卡。
规矩二:参数按板厚定,别省预热。厚板焊接预热 100~150°C、层间温度 ≤150°C、焊后自然冷却、不做热处理。预热不只是防裂纹——耐候钢含磷,冷却过快时焊缝区更容易出问题,温度这条线不能靠手感,靠测温笔。
规矩三:焊前把接头清干净。耐候板出厂表面自带氧化皮,激光切割边缘还有挂渣;焊前不清,氧化层直接熔进焊缝,既伤强度也伤颜色。接头两侧打磨见亮再起弧,这一步偷懒,后面全补不回来。
暗坑:异金属接触,坏从螺栓孔开始
焊材是明面上的坑,异金属接触是暗地里的坑——而且耐候钢项目特别容易踩,因为耐候景观构件经常和不锈钢件、镀锌件、铝件出现在同一个项目里。
原理一句话:两种电位不同的金属直接接触、又一起淋雨,就构成一对原电池,电位低的那方被加速腐蚀。耐候钢自己耐候,是「单独待着」前提下的耐候;和不锈钢螺栓、镀锌垫圈裸接触之后,被吃的往往是接触面周围的耐候钢基体——表现就是每个螺栓孔边缘一圈深色锈晕,比焊缝还难看,因为它满板都是。
做法不复杂,三句话:
- 能不搭就不搭:设计阶段就把异金属搭接改掉,连接处加绝缘垫片(EPDM、尼龙),孔壁涂覆隔离;
- 紧固件随主材:耐候钢结构用耐候螺栓,别拿仓库现成的镀锌件凑数;
- 接点收水:搭接缝别朝天开、别让锈水长期泡住连接处——泡水的缝,什么金属都扛不住。
这一条在图纸上写清楚成本几乎为零,出问题之后再改,就得现场拆装重做,工期和观感双输。
厂内焊 vs 工地焊:缝留在外面,颜色就对不上
同样一条焊缝,厂内焊和工地焊,三个月后是两种命运。
厂内焊有三个保障:焊材领用受控(不会随手拿错盘);焊后有条件做打磨与匀色处理,让焊缝区和板面从同一个起跑线开始生锈;和加速锈蚀、封闭工序衔接顺畅。(锈蚀周期与封闭的完整账,我们十月底写过一篇,这里不展开。)
工地焊三样全无:现场电焊工手头的焊条没人核对牌号;高空与场地条件下没法打磨匀色;焊完直接暴露服役,色差要过好几个月才慢慢「追平」——而验收和拍照往往就在这几个月里。
所以我们的做法是把问题消灭在结构深化阶段:
- 焊缝全部收进厂内:拆分设计时让需要焊接的连接都在厂内完成;
- 现场改栓接、插接:装配节点用螺栓或插接,节点图先出,现场照图组装;
- 大件分段编号 + 定位工装:现场只装不焊,装完即成,避免「临时改口、现场补焊」。
一句话:现场装配可以做,现场焊接尽量零。真有必须在现场焊的(超限运输件、现场变更),也要把焊材、打磨工具随货带齐,别让师傅用借来的焊条。
焊后处理:让焊缝和板面「同一个起跑线」生锈
焊完不等于结束。焊缝区和热影响区刚焊完是亮灰色的,板面已经锈红——如果直接交出去,头两三个月色差最刺眼,这也是客户质疑的高发期。
我们的做法是焊后跟三步:
- 打磨顺板面方向:焊缝余高顺板面打磨(结构焊缝按等级保留,装饰焊缝磨平),不伤母材;
- 酸洗匀色:焊缝区与板面统一处理,把起锈的起点拉平;
- 与加速锈蚀衔接:整体做加速锈蚀时焊缝区同步成色,封闭同批做,颜色才是一个整体。
另外两句老话:来料认 GB/T 4171 牌号、留材质证书,别让普通板从源头上混进来(验真方法我们十月上旬专门写过,此处不重复);验收拍照选成色稳定之后,刚做完的锈色和三个月后的锈色不是一回事,合同里最好写清楚「以稳定锈色为验收基准」。
找耐候板供应商,问三句就能探出深浅
如果你在询耐候板加工,这三句比比价有用:
- 「耐候钢的焊缝,你们用什么焊材?」答得出「镍铬铜系、随母材牌号走」的,是真做过的;答「跟焊碳钢一样焊」的,三个月后见分晓——大概率就是那道黑缝。
- 「焊缝能不能全部厂内做完?现场用什么连接?」能拿出栓接/插接节点方案、讲得清分段编号与定位工装的,是认真做过结构深化;含糊说「到现场看情况」的,缝大概率留在工地上。
- 「项目里有不锈钢件、镀锌件吗?怎么隔离?」主动提醒你绝缘垫片、紧固件随主材的,是吃过亏或者见过别人吃亏的——这类厂值得多聊十分钟。
再送一句给设计端的朋友:深化图上把焊缝等级、连接方式、异金属搭配、装配节点四件事写清楚(正文图底部那四条),加工厂照图施工,扯皮的空间就从源头消失了。
我们这边的做法,和能对上的口径
焊材管理:耐候钢焊接用镍铬铜系专用焊材,随母材牌号(Q235NH/Q355NH 等)匹配,焊材分区存放、领用登记;普通碳钢焊材不进耐候钢工序。
焊接参数:厚板预热 100~150°C、层间 ≤150°C、焊后自然冷却;焊前清除接头边缘氧化层与切割挂渣;参数写在焊接工艺卡上,按卡执行。
结构与交付:结构深化阶段把焊缝收进厂内,现场栓接/插接、分段编号配工装;焊后打磨匀色,与加速锈蚀、封闭同批衔接,交出去的颜色是一个整体。
材料与范围:耐候板加工 1.5~25mm,激光切割(精度 ±0.05mm)、数控折弯、焊接、锈蚀与封闭全流程内部完成;来料按 GB/T 4171 验收,材质证书随货。
起订与交期:单件、小批量都接,打样 1~3 天,常规订单 3~10 天,图纸到当天报价,材料费、加工费、表面处理费分项列明。
最后把话说完整:耐候钢项目里,板选对了只是及格,焊缝和连接件跟不跟得上,才是锈色能不能保住三年的分水岭。
有耐候板项目的,发图纸时顺带注明牌号、板厚、连接方式和有无异金属搭配,我们会在报价里把焊材方案与表面处理口径一起列清楚。官网 https://www.chaorannanie.com/,咨询谭小姐 13392793595。
把图纸交给我们,把省心留给自己