


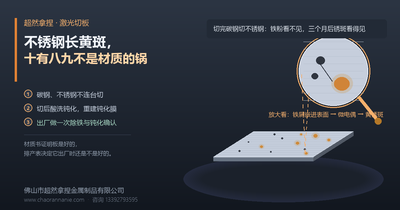
304 材质书是真的,锈斑也是真的:不锈钢上的黄锈,八成是切碳钢切出来的
不锈钢不长锈靠的是一层几纳米厚的钝化膜;一粒碳钢铁屑落上去,这层膜就被「压住」了——材料合格,和成品不长锈,中间隔着一整张排产表
先说一个我们自己的复盘。去年一批 2.0mm 的 304 拉丝板护板,发往一家食品厂的传送线,客户验收时一切正常。两个月后,客户发来照片:板面上星星点点冒出橙黄色的锈斑,多的那几张尤其集中在单面上。客户的第一反应很自然:你们是不是拿 201 冒充了 304?我们把材质书炉批号、光谱复检记录全部调出来——304,没有问题。再查分布:锈斑朝上的面密、贴台的面稀;同批里,生产排在某炉碳钢法兰后面的那几张最多。根因最后落在我们自己车间:那个赶工的星期,碳钢和不锈钢同台连切,换型清台只用了十分钟。返厂酸洗钝化后这批板再没长过锈,客户也留下来了。但这件事改变了我们的排产规矩。这篇就讲清楚:不锈钢为什么会「真的」长锈、铁从哪四条路来、怎么防、以及现场长锈之后怎么判断该找谁。
行业动向:都在讲钢板到成品全溯源,可锈斑这种事,追溯的是「这块板被谁碰过」
11 月初看到两条行业消息。一条是柳工的智慧工厂讲「三流打通」:从一张图纸到一台整机,钢板到成品全溯源。另一条关于海目星——我们厂里那台 12000W 激光切割机的娘家厂——机构调研显示 AI/半导体业务进入订单兑现期,在手订单 200 亿。
设备侧在狂奔,溯源也成了头部厂的标配。但拿这两个词去对照开头那个案例,会发现一个盲区:常规的材质追溯,只答得到「这块板是 304」。炉批号、成分单、光谱报告,全对得上——可客户手上的件照样长锈。
锈斑这种问题,要追的不是「这块板是什么」,而是「这块板被谁碰过」:切割机上排它前面的是碳钢还是不锈钢?床面齿条扫干净了吗?吊装用的是哪条吊带?这些信息不在任何材质证书上,只存在于工厂自己的排产表和工序纪律里。
顺带一句行情:11 月初不锈钢期货三连阳站上 60 日线,但涨的是镍价与限价,不是终端需求。材质在涨价,可板价再高,也挡不住一粒碳钢铁屑。防锈和价格无关,和流程有关。
材质书证明板是好的,排产表决定它出厂时还是不是好的。
不锈钢为什么不长锈,又为什么会「真的」长锈
先补一点原理,后面每一条都建立在这上面。
不锈钢之所以不锈,靠的不是「里面不含铁」,而是铬含量 ≥10.5% 之后,表面会自动生成一层铬氧化物钝化膜——厚度只有 2~3 纳米,大约几百个原子摞起来。这层膜致密、自我修复:只要表面干净、有氧气,划伤了也能重新长好。
它的弱点同样清楚:膜太薄,而且怕被「压住」。当碳钢的游离铁——粉尘、铁屑、划痕里嵌进的铁粒——落在不锈钢表面上,潮湿空气一来,铁粒和不锈钢之间就形成一个个微小的原电池:铁粒这边快速氧化,锈从铁粒的位置向周围洇开,就是你看到的那些橙黄色斑点。
关键认知是:这时候不锈钢本体并没有坏。304 还是 304,成分、强度、耐蚀骨架都还在,被破坏的只是表面那几纳米的膜和压在膜上的位置。所以这类锈斑有个特征:擦得动、擦得淡——轻度污染用酸洗钝化膏一擦就能除掉,除完重新钝化,比原来还好。
这也解释了为什么它最冤、最容易被误判成「材质造假」:锈斑肉眼可见,材质书却毫无破绽——因为材质本来就没问题,问题是它出厂前的旅程。
复盘:锈斑三种来源,我们是怎么一步一步排除的
现场长锈,无非三种来源:材质本身、使用环境、加工污染。顺序错了会冤枉人,顺序对了十分钟就能锁定。我们那次的排查顺序,值得抄走:
- 第一步:验材质——排除最冤的那一种。调材质书炉批号,对留样打光谱。两分钟出结果:304,铬 18.2、镍 8.1。顺带一句:别拿磁铁判断这个阶段的 304——冷加工后的 304 带轻微磁性,磁铁吸不吸都说明不了问题,只有光谱和材质书作数。
- 第二步:看形态——锈的样子会说话。点状、零星、橙黄色、擦得动,是典型的游离铁污染;成片发红、越擦越花、集中在焊缝和热影响区,才往环境(氯离子、酸雾)或材质方向查。我们那批是标准的「点状黄斑」。
- 第三步:看分布——分布会指认路径。朝上的面比贴台的面密 → 粉尘沉降;板底边缘顺着拖动方向长 → 台面托辊;只有吊装印位置长 → 吊具;装饰面上最严重 → 打磨工具串用。我们那批单面密、排产紧跟在碳钢法兰后面,两条证据一对,就是它。
这次复盘最大的收获不是找到了原因,而是想明白了一件事:客户拿到的锈斑,其实是工厂排产表的「照片」。那几天切了什么、按什么顺序切的、清了多久的台,全拍在板面上。
铁从哪来:车间里的四条路
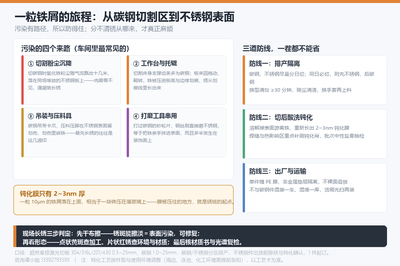
游离铁不会凭空出现,它有固定的来路。这四条路覆盖了我们见过的大多数案例:
- 路径一:切割粉尘沉降。激光切碳钢时,熔化的氧化铁以粉尘形态随气流扩散,开放车间里能飘出十几米,沉降在旁边料架的不锈钢板上。这是最隐蔽的一条:当时看不见,两个月后遇潮才显形。防法只有一个——排产上隔开:碳钢、不锈钢不同日切,或至少不同区、先不锈钢后碳钢。
- 路径二:工作台与托辊。激光切割床身的支撑齿条、锯齿托架几乎都是碳钢件。上板、翻板、拖板的时候,齿条上的铁屑被压进板底和边缘的划痕里。所以锈斑经常顺着拖动方向排成线。防法:换型清台 ≥30 分钟,齿条沟里的渣要吹扫,上料戴手套。
- 路径三:吊装与压料具串用。碳钢件用过的吊带、卡爪、压料压脚直接来吊不锈钢,硬点接触留下划伤,划伤沟里嵌铁。这类锈斑的分布最好认:就长在吊装印和压料印上。防法:不锈钢件专用吊具(配非金属衬垫),或每次使用前清擦。
- 路径四:打磨工具串用。最重的一条,也最不该犯的一条:打过碳钢的砂轮片、钢丝刷、百叶片直接磨不锈钢,等于把游离铁亲手抹进表面,而且往往发生在最后的装饰面上——返工代价最大。防法一条厂规就够:打磨耗材按材质专用,颜色分桶放,谁串用谁负责返工。
四条路里,前三条要靠排产纪律和清台流程挡,第四条只需要一条耗材管理规矩。没有一条需要买新设备——这也是这件事恼人的地方:它全在管理,不在钱。
三道防线:排产隔离、切后钝化、出厂防护
防线一:排产隔离——顺序比洁癖重要。核心规矩三条:碳钢、不锈钢尽量分日切;同日必须切的,先切不锈钢、后切碳钢(先切的是「干净」的,后切的时候不锈钢件已经下机离场);碳钢转不锈钢的换型,清台 ≥30 分钟:吹扫齿条、清废料斗、擦压料面、换手套。我们出事的那次,三条全破了——连切、顺序颠倒、清台十分钟。现在这三条写进了排产单,谁排单谁负责。
防线二:切后酸洗钝化——把污染「洗掉」,把膜「养回来」。酸洗钝化这套工序干两件事:用酸液体系溶解掉表面的游离铁,再让干净的表面重新生成钝化膜。对焊接件尤其重要——焊缝和热影响区是高温过的地方,钝化膜本来就受损,要重点补刷钝化膏。抽检口径:批次中性盐雾试验(我们常按 96 小时档抽),医疗器械、食品设备类客户这项是硬要求。
防线三:出厂与运输——别在最后一百米翻车。切得干净、钝化做得好,结果和碳钢件混装一车、货厢里上一层单的碳钢铁屑还没扫就装货,等于前功尽弃。规矩:单件缠 PE 膜、板间垫非金属垫层不裸面叠放、不与碳钢件混车混库。(交付包装的完整做法我们十月底专门写过一篇,这里只讲和防锈有关的这一段。)
三道防线的成本:排产隔离几乎为零,钝化按件型加一道工序,出厂防护就是几卷膜几块垫。全都比一次返厂便宜——那次返厂酸洗加二趟物流的钱,够我们做三年的清台。
现场已经长锈了:三步判定 + 分级修复
如果不锈钢件已经在现场长锈,先别急着定责,按这三步走:
- 第一步:干布擦。锈斑能擦淡、擦掉后露出来的是亮的原始表面 → 表面游离铁污染,加工或运输环节的问题,可修复。
- 第二步:看形态。点状黄斑、零星分布 → 查加工端混切与污染;片状红锈、越擦越花、焊缝周边发黑 → 查环境(近海、泳池、除冰盐、酸洗介质)和材质两个方向。
- 第三步:核材质。材质书炉批号 + 光谱复检,一次说清。真材实料被污染的,和材质掺假的,责任完全不同,处理也完全不同。
修复分级也简单:
轻度(点状黄斑、刚显形):钝化膏局部擦拭、中和清洗、补钝化,现场就能做;中度(密集成片、三个月以上):返厂整体酸洗钝化,盐雾复验后交付;深度腐蚀(蚀坑、擦不掉):局部打磨补焊再重新钝化,影响到配合面或结构厚度的,该件报废——这就是为什么建议早发现、早处理,锈斑长在表面时只需要几十块钱的膏,蚀进板里就是整件。
还有一类要单独说:使用环境导致的锈,不怪加工厂也不怪材质。海边项目、泳池房、化工厂、融雪剂环境,304 的钝化膜扛不住长期氯离子攻击——这不是污染,是选材问题,这类环境一开始就该选 316L 或更高等级。所以发图纸时把使用环境讲清楚,比事后争责任有用得多。
找切板供应商,问三句就能探出深浅
如果你在找供应商切不锈钢件,这三句比比价有用:
- 「碳钢和不锈钢,你们混切吗?换型怎么换?」答得出「分日 / 先不锈钢后碳钢 / 清台半小时」的,是排产管到位了;答「切完扫一下就行」的,锈斑风险已经埋下了。
- 「不锈钢件出厂前,有没有除铁或钝化这道工序?」有酸洗钝化产线、能讲盐雾抽检口径的,是认真在做;答「不锈钢自己不会锈,不用处理」的,尽快换一家——不锈钢不锈靠的是膜,不是信仰。
- 「以前出过锈斑投诉吗?怎么处理的?」敢讲复盘细节的厂,比「从来没出过问题」的厂可信。我们那次返厂酸洗加复验,客户反而把年单加给了我们——问题每家都会出,能追到根因的厂不多。
再送一句给做工程项目的朋友:不锈钢件和碳钢件尽量别放在同一张采购单、同一辆车里。加工厂再干净,也架不住物流环节一辆混装车把前面碳钢件留下的铁屑原原本本蹭到你的 304 上。
我们这边的做法,和能对上的口径
排产:碳钢、不锈钢分区排产、不同日切;同日必切时先不锈钢后碳钢,换型清台 ≥30 分钟并记录;打磨耗材按材质专用、分色管理。
设备:海目星 HF3216G-7X 12000W 光纤激光切割机,氮气切割为主,切割精度 ±0.05mm、重复定位 ±0.02mm——但防锈这件事,我们承认机床参数管不了,靠的是上面那些规矩。
后处理:酸洗钝化(除游离铁 + 重建钝化膜),焊缝与热影响区重点补钝化,批次中性盐雾抽检(可按客户口径做 96 小时档),可出具处理记录。
材料:不锈钢 201/304/316L/430 板材均可提供材质证书与炉批号,每单留样,出现争议时可光谱复检对质。
起订与交期:1 件起订,打样量产同线;常规订单 3~5 天,加急可以谈;图纸到当天报价,分项列材料费、加工费、后处理费。
最后把话说完整:不锈钢长锈,大概率不是买错了板,而是板出厂前多走了一段不该走的路。查清这段路、堵住它,比换供应商、换材质便宜得多,也快得多。
有不锈钢切割的项目,发图纸时顺带注明表面等级和使用环境(室内干燥、近海、泳池、化工请分别注明),我们会在报价里把后处理方案和防锈口径一起列清楚。官网 https://www.chaorannanie.com/,咨询谭小姐 13392793595。
把图纸交给我们,把省心留给自己