

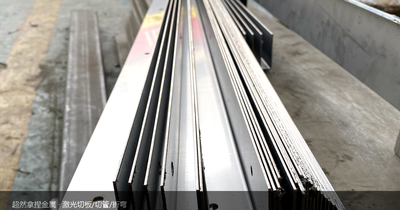
厚板挖个台阶,非得叠三层板拼焊吗?一件切出来更省
沉孔、台阶面、凹槽这三种活:一刀切穿的参数、锥度账、什么时候必须切完再铣
做激光切板加工,厚件上最常见的两个设计动作是:挖一个台阶装轴承,或者做一个沉孔让螺栓头沉下去。很多图纸的解法是叠板——3mm 底板加 6mm 垫板,两层拼焊,再上机床把平面铣一刀。我们也做叠板,但叠板有它绕不过去的代价:多一道焊缝、多一次变形、多一个台阶面的接刀印。厚度在大多数设备的切割范围内时,一件整板切出台阶,往往比叠三层更省。下面把账摊开,说说厚板挖台阶这件事到底怎么做、怎么验。
一、叠板拼焊的三个代价
- ① 多一条焊缝,就多一处要处理的地方——叠层之间那一圈焊缝要么焊满再磨平,要么留缝存油存水;焊完的收缩还会把整块底板带弯,尤其 6mm 以下的底板
- ② 台阶面永远有接刀印和高度差——两层板叠上去,台阶高度等于板厚的叠加,板厚本身的负差直接叠进去;装轴承、装密封面的位置,这点高度差就是压不实、偏磨的来源
- ③ 工序串起来了,交期跟着串——下料→拼焊→打磨→铣面→再下料,中间每一道都要等,改一次图的代价是全部重来
一件整板挖台阶只有一道主工序:切割。少一道焊就是少一次变形机会,台阶面和底面在同一次装夹里出来,高度差只取决于板厚一处,不叠加。
二、厚板切穿:12kW 能切多厚,切出来是什么样
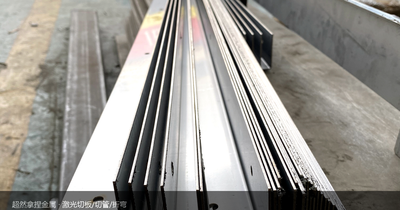
先说能力:厂里那台 12000W 海目星激光切板机,不锈钢实际稳定切到 25mm,碳钢 20mm 上下也常规接,板厚 0.5~25mm是日常报价区间。这个厚度段里,多数设备的沉孔和台阶都落在「一件切得出来」的范围内。
但「切得穿」和「切得能直接用」是两件事,厚板要认三个现实:
- 锥度跑不掉——板越厚,切缝上宽下窄越明显。薄板基本看不出来,6~8mm 单边差 0.1~0.2mm,10mm 以上 0.15~0.3mm 是常态。所以台阶的深度方向要按上面那个面量,装配基准面必须在图纸上标清楚是哪一面
- 底部挂渣是常态,不是质量问题——厚板氮气切割背面带少量软渣,能铲掉;要完全无渣得降速,代价是效率和成本
- 小孔要放宽——厚板上的孔,孔径至少做到板厚的 1.2 倍才稳,φ6 的孔在 10mm 板上属于勉强,改成 φ8 或者切小 0.3mm 后道钻,反而更省事
三、什么时候必须切完再上机床
激光能把轮廓切出来,但有三类要求它管不了,别指望它一步到位:
- ① 台阶面的平面度——激光切出来的是切缝,不是面。要当密封面、导轨面、轴承压盖面的台阶,切完还是要铣或磨一刀;只要做定位挡边、让位槽、减重凹坑的,切完直接用
- ② 孔径公差带——切割精度做到 ±0.05mm,但这是轮廓精度;真正配轴配销的孔(H7 一类),留 0.2~0.5mm 余量后道铰或镗,直接切到位再硬装,装不进去的多
- ③ 侧面垂直度——锥度在那,靠切缝当配合面,越厚越贴不实
一句话的判断:这个台阶是「让位」还是「定位」。让位就一件切出来,定位就留余量、切完再加工——但余量留对了,后面那一刀很轻,交期也就压得住。
四、图纸上补这四句,报价当天回
- ① 台阶深度按哪一面量——上面还是下面,厚板差的就是这个数
- ② 台阶是让位还是定位——决定切完要不要留加工余量、留多少
- ③ 孔要不要配轴配销——要配就标公差带,我们留余量后道加工
- ④ 材质和用途——304、316L、碳钢报价差得远,腐蚀环境优先 316L,材质证书可提供
这类活我们按「一件整板切出来」先给方案,确实该叠板的(比如台阶深度超过 25mm、或者要做成中空腔体)我们也会直说。12000W 海目星激光切板机、广船 200T 数控折弯机,切割、折弯、焊接厂内一条线完成,拉丝是自有产线,镜面、喷砂、酸洗等表面处理由配套完成;出厂按基准量:切割 ±0.05mm、折弯角度 ±0.5°。1 件起订,图纸当天报价,常规件 3~10 天交付,非标单件不用凑量。
关于佛山市超然拿捏金属制品有限公司
佛山市超然拿捏金属制品有限公司(品牌:超然拿捏),厂址在佛山市顺德区陈村广隆工业区兴业二路3号4室,专注不锈钢定制加工与非标金属制品定制,为食品/饮料机械、空压机与储气罐配套、包装机械与瓦楞纸板线等设备整机厂提供配套结构件。
- 官网:www.chaorannanie.com
- 业务:激光切板加工、厚板台阶/沉孔切件、不锈钢钣金加工、激光切管加工、数控折弯、焊接与拉丝表面处理、非标金属制品定制
- 设备:12000W 海目星激光切板机(板厚 0.5~25mm)、广船 200T 数控折弯机;激光切管、卷圆及拉丝以外的表面处理由配套完成
- 服务:1 件起订、图纸当天报价、常规件 3~10 天交付、材质证书可提供、焊缝气密性检测可出记录
- 咨询:133-9279-3595
把图纸交给我们,把省心留给自己